Oct 20, 2026
Zacht staal van zes millimeter, 3.000 mm lang, 250 stuks per maand. Deze drie cijfers bepalen meer welke hydraulische buigmachine u nodig heeft dan welke brochure dan ook: de dikte bepaalt het tonnage, de buiglengte bepaalt de straal, en de batchgrootte bepaalt of een mechanische torsiestaaf of een gesloten servoklep de moeite waard is om voor te betalen.
Het korte antwoord is dat eenvoudige hydraulische, torsiegesynchroniseerde CNC- en elektrohydraulische servomachines niet beter of slechter zijn dan elkaar; ze zijn gericht op ander werk. Dikke plaat in lange runs past bij een eenvoudige hydraulische kantbank met mechanische diepteaanslag. Dunne plaat in korte oplagen met nauwe hoektoleranties is waar servosynchronisatie alleen al in de insteltijd zijn prijs verdient. De torsiestang-CNC zit in het midden en is de machine die de meeste werkplaatsen daadwerkelijk kopen. De rest van dit artikel gaat over het bevestigen van die splitsing ten opzichte van uw eigen delen.
Een kantbank is een kantbank met een ongewoon nauwkeurige diepteaanslag. Twee zijframes dragen een vast onderbed dat de matrijs vasthoudt; twee hydraulische cilinders in het bovenste deel van het frame drijven de ram aan, die de stempel draagt. Een pomp levert olie via een kleppenblok, de ram beweegt naar een geprogrammeerde positie en de buighoek wordt bepaald door de mate waarin de stempel de matrijs binnengaat. Er is nergens in de machine een vaste "hoekinstelling" - alleen de diepte en de reactie van het materiaal daarop.
Drie dingen bepalen of de bocht zich duizend keer herhaalt: hoe parallel de ram blijft als deze afdaalt, hoe nauwkeurig de diepte wordt gemeten en of de bodem wordt gecompenseerd voor de doorbuiging die de buigkracht veroorzaakt. De systeemdruk op dit soort machines ligt meestal ergens tussen de 200 en 300 bar, maar de kwaliteit is niet de druk, maar de positie.
Parallellisme is waar de drie machinefamilies zich scheiden. Een gewone hydraulische machine houdt de ram horizontaal door middel van een mechanische koppeling en vaste aanslagen; een torsiegesynchroniseerde machine verbindt de twee cilinders met een torsie-as en gebruikt een CNC-as voor de diepte; een elektrohydraulische servomachine geeft elke cilinder zijn eigen proportionele klep en lineaire schaal, zodat de twee zijden meerdere keren per seconde onafhankelijk worden gecorrigeerd.
Dat verschil komt tot uiting in de insteltijd en als tolerantie op dunne platen. Op een torsiemachine betekent een verandering van materiaal of hoek nieuwe dieptewaarden en een proefbuiging; op een servomachine zijn deze waarden live in het programma en zijn Y1/Y2 gesloten, wat van belang is als je 30 verschillende onderdelen per week in 1,5 mm plaat verwerkt.
| Functie | WC67Y gewoon hydraulisch | WC67K torsiegesynchroniseerde CNC | WE67K elektrohydraulische servo-CNC |
|---|---|---|---|
| Ram-synchronisatie | Mechanische koppeling | Torsie-as plus mechanische stops | Servoklep plus lineaire schaalverdeling per cilinder |
| Dieptecontrole | Handwiel of eenvoudige NC | CNC Y-as, gemotoriseerd | CNC met gesloten lus Y1/Y2 |
| Installatie van nieuwe onderdelen | De langste, ingesteld door proefbochten | Matig, hoeken opgeslagen in het programma | Kortste, herhaalbare waarden |
| Beste pasvorm | Dikke plaat, eenvoudige profielen, laag volume | Gemengde batches in een algemene werkplaats | Dunne plaat, krappe hoeken, herhalingswerk |
| Relatieve kosten | Laagste | Midden | Hoogste |
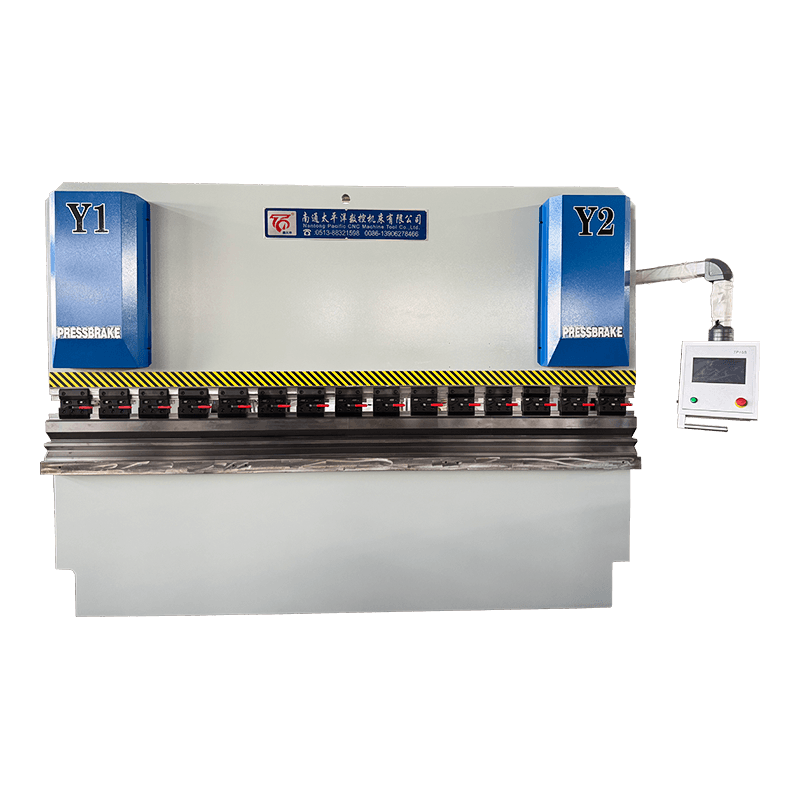
Waar de middenweg voldoende is, is de torsie-asmachine meestal de verstandige aankoop: deze kan een brede mix van zacht staal- en roestvrij staalwerk aan, houdt de hoekinstellingen in een programma en heeft niet de prijs van een servosysteem.
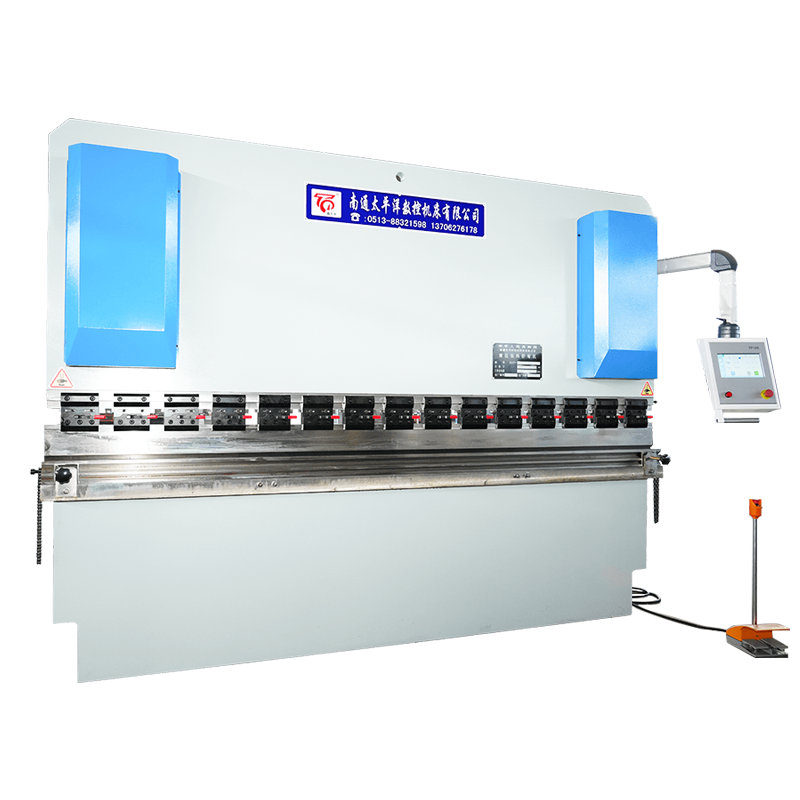 WC67K Torsie-as Synchrone CNC-hydraulische kantbank Een CNC-afkantpers uit het middensegment voor gemengd werk van zacht staal en roestvrij staal, met opgeslagen hoekprogramma's en servogestuurde achteraanslag en slag. Bekijk Product →
Tonnage is geen kwestie van smaak. Voor luchtbuigen in zacht staal is een werkbare werkplaatsformule P (ton per meter) ≈ 65 × t² / V, waarbij t de plaatdikte is en V de matrijsopening. Het gebruikelijke uitgangspunt is V = 8 × t. Een 6 mm plaat loopt dus op een 48 mm matrijs en heeft ongeveer 49 t/m nodig; over een bocht van 3.000 mm is dat ongeveer 146 ton, dus een machine van 160–200 ton kan de klus klaren met een werkmarge.
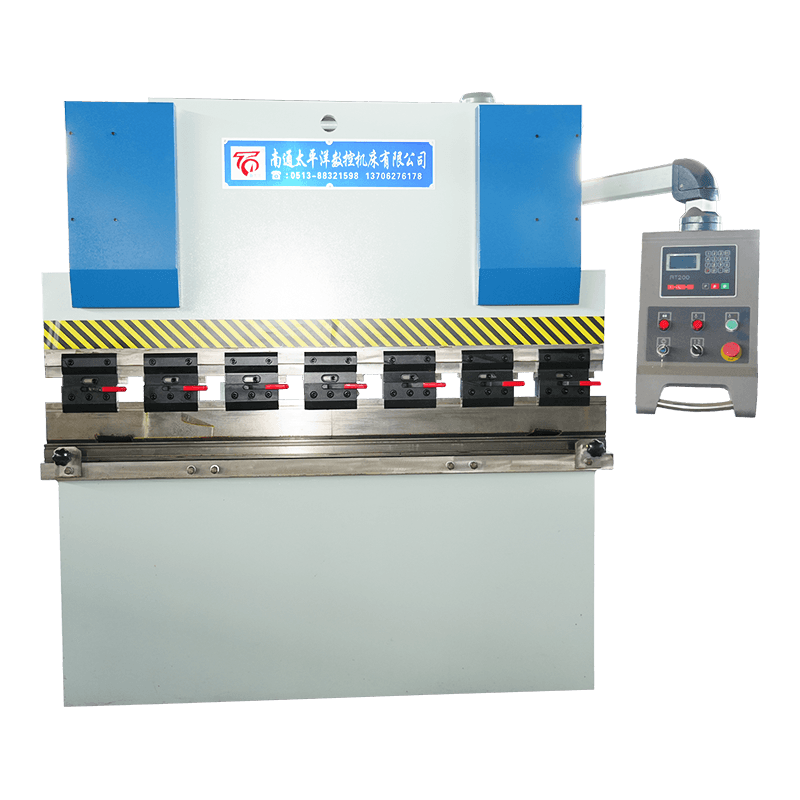
Voor werkplaatsen die vooral zwaardere platen in eenvoudige profielen buigen, dekt een conventionele hydraulische machine met een gemotoriseerde achteraanslag het werk af zonder te betalen voor servosynchronisatie.
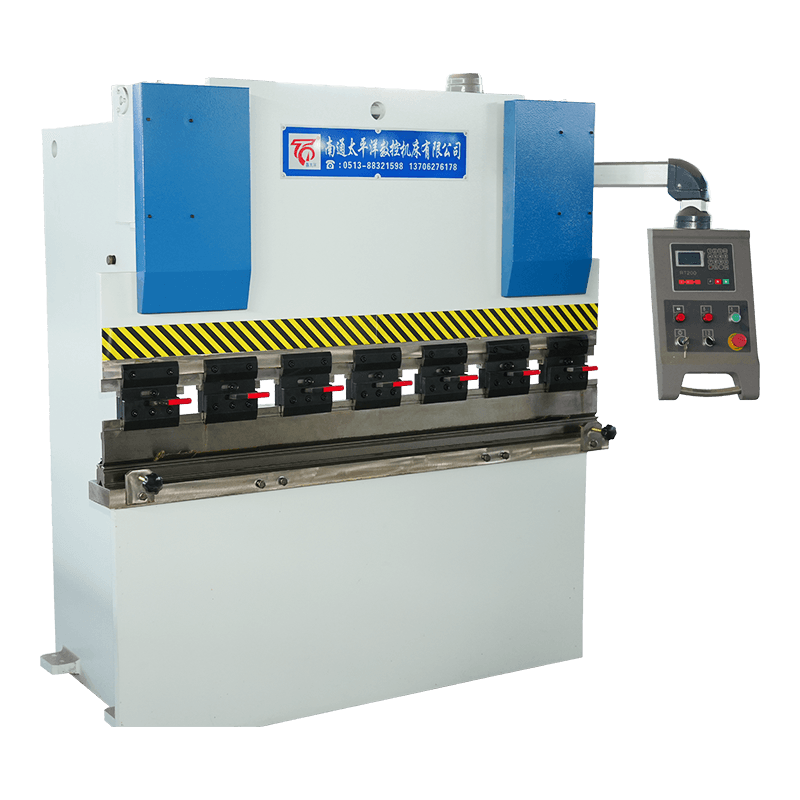 WC67Y-serie NC hydraulische afkantpers van plaatstaal Kosteneffectieve NC-kantbank voor zwaardere platen en eenvoudige profielen, met E21- of RT200-programmaopslag en optionele handmatige compensatie. Bekijk Product →
De meeste hoekklachten zijn terug te voeren op vier oorzaken, en slechts één daarvan is het besturingssysteem van de machine. De eerste is doorbuiging: onder belasting buigt de ram in het midden naar boven en buigt het bed naar beneden, zodat een bocht over de volledige lengte in het midden dieper uitkomt dan aan de uiteinden. Bekroning – een set wiggen of hydraulische compensatie in het bed – is de standaardoplossing, en zou op uw specificatielijst moeten staan als u routinematig bijna op volle capaciteit buigt.
De tweede is materiaalvariatie. Toleranties op de plaatdikte zorgen ervoor dat twee platen van verschillende rollen verschillend kunnen buigen op dezelfde ramdiepte. Daarom is bij luchtbuigen altijd een proefstuk nodig aan het begin van een batch. De derde is de terugvering, die toeneemt met de treksterkte: roestvaste en laaggelegeerde soorten met een hoge sterkte veren merkbaar meer terug dan zacht staal en vereisen overbuiging of hoekcorrectie. De vierde is de olietemperatuur: een machine die 's ochtends koud en 's middags warm draait, kan gaan driften als de dieptewaarde niet in de besturing wordt gecompenseerd. Op een servo-gesynchroniseerde machine wordt die drift continu gecorrigeerd; op een torsiemachine is dat niet het geval.
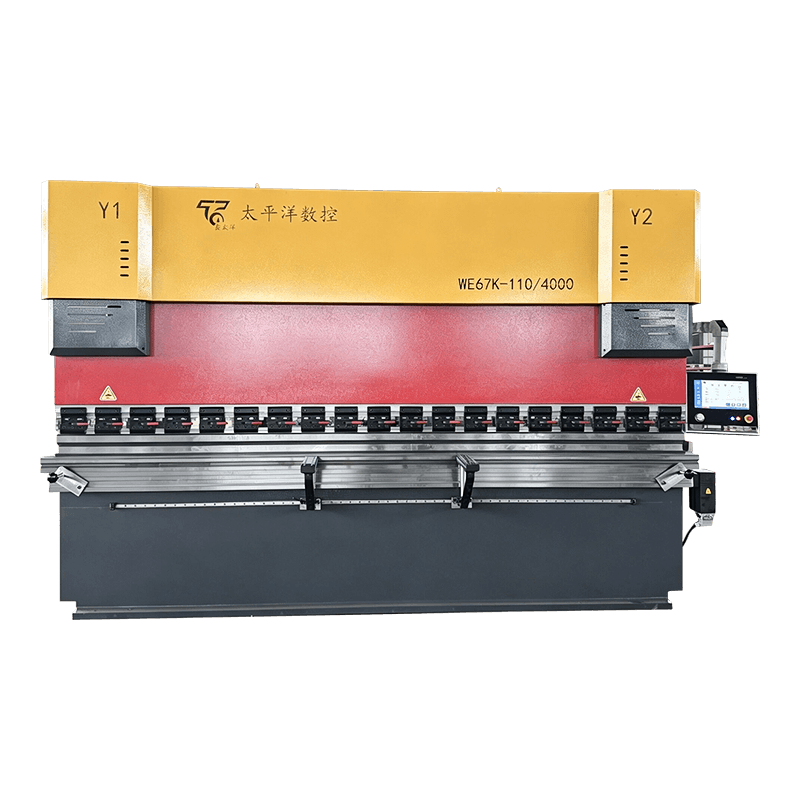 WE67K Elektrohydraulische servo-CNC-afkantpers Uiterst nauwkeurige servo-gesynchroniseerde afkantpers met meerassige achteraanslag en continue correctie voor consistente buignauwkeurigheid over de hele werklengte. Bekijk Product →
Hydraulische afkantpersen falen op voorspelbare plaatsen, en bijna alle dure storingen beginnen als goedkope. Het hydraulische circuit, de synchronisatie en de achteraanslag zijn verantwoordelijk voor het merendeel van de ongeplande stops, en een korte wekelijkse routine vangt de meeste van deze stops op voordat ze tot een productiestop leiden. Onze Onderhoudsgids voor hydraulische buigmachines omvat het volledige schema; dit zijn de vijf items die het waard zijn om eerst te doen.
Twee machines met hetzelfde tonnage en dezelfde buiglengte kunnen heel verschillende aankopen zijn, omdat het kopnummer niets zegt over de controle, de bekroning of de acceptatietest. Zet het volgende op papier voordat u prijzen vergelijkt.
| Artikel | Wat te vermelden | Waarom het ertoe doet |
|---|---|---|
| Nominale kracht | Tonnage bij een aangegeven matrijsopening en materiaalsterkte | Voorkomt overbelasting als je later een smallere matrijs monteert |
| Buig lengte | Buigposities over de volledige lengte en uit het midden | De doorbuiging van het frame is het slechtst aan de uiteinden |
| Herhaalbaarheid van hoeken | Aantal proefbochten en geaccepteerde tolerantie | De enige cheque die de echte productie weerspiegelt |
| Veiligheid | Lichtgordijn, tweehandenbediening, overdrukventielbescherming | Wettelijke vereisten en bescherming van de operator |
| Documentatie | Hydraulisch schema, bedradingsschema, parameterback-up | Halveert de tijd voor het oplossen van problemen |
| Reserveonderdelen | Afdichtingssets, filterelementen, achteraanslagcomponenten | De downtime is afhankelijk van wat er al op uw plank ligt |
Ter referentie: Nantong Pacific CNC Machine Tool bouwt alle drie de architecturen – eenvoudige hydraulische, torsiegesynchroniseerde en elektrohydraulische servo’s – in Haian, Jiangsu, en exporteert naar Zuidoost-Azië, Europa, de VS en het Midden-Oosten. U kunt beoordelen het volledige kantpersbereik naast scharen, walsmachines en persen, wat handig is als één enkele leverancier een hele productielijn moet bestrijken in plaats van één machine.
Het hydraulische gedeelte beschrijft de aandrijving: oliedruk beweegt de ram. CNC beschrijft de besturing die de ramdiepte, de achteraanslagpositie en soms de bekroning instelt. De meeste moderne hydraulische afkantpersen zijn in een of andere vorm CNC-gestuurd, dus de twee termen overlappen elkaar in plaats van concurreren.
Gebruik P (t/m) ≈ 65 × t² / V voor zacht staal, waarbij V = 8 × t. Een plaat van 6 mm op een matrijs van 48 mm heeft ongeveer 49 t/m nodig, dus een bocht van 3.000 mm heeft ongeveer 146 t nodig; een machine van 160 tot 200 t bedekt dit met een marge.
Prijs beweegt met tonnage, buiglengte, aantal CNC-assen, bekroning en gereedschap. Twee machines van dezelfde grootte kunnen ver uit elkaar landen zodra servosynchronisatie en een 3 1 of 4 1 asbesturing worden toegevoegd, dus vraag een offerte aan op basis van uw eigen onderdeeltekeningen.
Houd u aan het interval van de fabrikant en neem minimaal één keer per jaar een oliemonster. Hitte, stof en water zijn de gebruikelijke oorzaken van vroegtijdige degradatie, en filterelementen moeten doorgaans vaker worden vervangen dan de olie zelf.
Ja, maar roestvrije en zeer sterke soorten hebben meer kracht en meer terugveringscompensatie nodig dan zacht staal. Maak de machine geschikt voor het hardste materiaal binnen uw voorzienbare werklast, in plaats van voor het hedendaagse zacht staalwerk.
Lichtschermen of laserschermen bij de gereedschapsopening, tweehandenbediening, een ontlastklep die het hydraulische circuit beschermt tegen overbelasting en mechanische stops op de ram. Controleer of de machine over de in uw markt vereiste certificering beschikt voordat deze wordt verzonden.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code