Oct 19, 2026
Een fabrikant die drie offertes voor een beschermpaneel van 3 m beoordeelt, begint meestal met de besturing: een 2-assige, 4-assige of elektrohydraulische servo. Dat is de verkeerde kant van het besluit. De machine moet eerst passen bij het onderdeelomhulsel: dikte, buiglengte, terugvering van het materiaal en de kleinste binnenradius die het gereedschap kan produceren. CNC herhaalt vervolgens een capabel proces; het creëert er geen.
Dezelfde logica is van toepassing op knippen, rollen, drukken en profielbuigen. Stem de machinefamilie af op de bewerking en gebruik vervolgens de besturingsspecificatie om de herhaalbaarheid en de omschakeling te beoordelen. De aankoop van een CNC-metaalbewerkingsapparatuur is succesvol wanneer de eerste productierun saai is: dezelfde buighoek, dezelfde snijlengte, dezelfde gewalste diameter en geen verrassende nabewerkingen.
De term wordt vaak losjes gebruikt. In een productiewerkplaats worden doorgaans de machines bedoeld die platen, platen en profielen snijden en vormen, en niet de freescentra. De aankoopbeslissing wordt opgesplitst in vijf families, en elke familie heeft een andere ‘eerste vraag’ die beslist of de machine zijn vloeroppervlak zal verdienen.
| Machinefamilie | Primaire baan | Wat CNC toevoegt | Selectie focus |
|---|---|---|---|
| Druk op de rem | Buigt plaat in hoeken en profielen | Achteraanslagpositionering, ramdiepte, opslag van hoekgegevens | Tonnage per meter, buiglengte, gereedschap, bombering |
| Guillotineschaar | Snijdt plaat en plaat op lengte | Achteraanslag, slagcontrole, bladafstandinstellingen | Dikte, snijlengte, hold-down, vervormingsbeheersing |
| Plaatroller | Vormt cilinders, bogen en schalen | Rolpositie, voorbuigvolgorde, herhaalrecepten | Aantal rollen, voorbuigen, diameter, dikte, platte uiteinden |
| Hydraulische pers | Formulieren, stempels, rechttrekken en assemblages | Druk- en slagcontrole, opslag van recepten | Tonnage, bedgrootte, daglicht, snelheid, bewaking |
| Profiel buiger | Curven hoeken, kanalen, buizen en secties | Rolpositionering en herhaalbare buigsequenties | Profielgrootte, radius, gereedschap, terugvering |
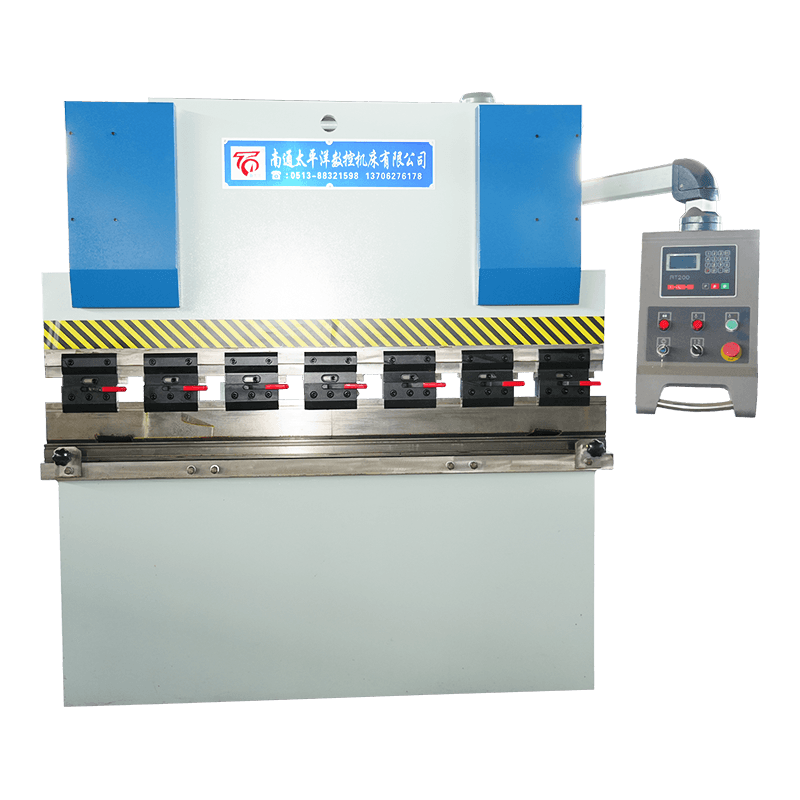
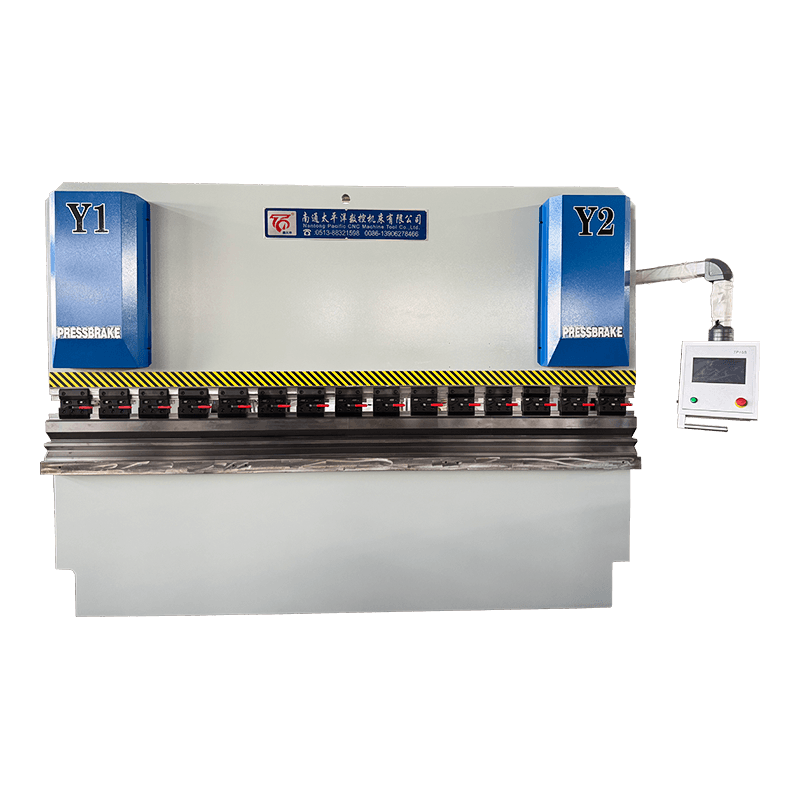
De maat van een kantbank wordt bepaald door de belasting die hij kan dragen op het laagste punt van de slag, en niet door het getal op de besturing. Voor een bepaald materiaal en een bepaalde dikte stijgt het vereiste tonnage met de buiglengte en daalt het met een bredere V-matrijsopening. De tonnagetabel van de machinebouwer is de betrouwbare bron. Twee andere punten veroorzaken de meeste vroege problemen: of het bed en de ram de lading over de volledige lengte kunnen dragen zonder doorbuiging, en of het gereedschap de vereiste binnenradius kan produceren zonder het oppervlak te markeren.
Controleearchitectuur is daarna van belang. Voor eenvoudig, low-mix werk kan een conventionele hydraulische kantbank de juiste keuze zijn. Een synchrone CNC-machine met torsieas voegt gecontroleerde diepte- en achteraanslagpositionering toe. Er wordt gekozen voor een elektrohydraulische servo-CNC-machine wanneer hoekconsistentie en omschakeling van belang zijn over een bredere mix. In de vermelde productstructuur is de WE67K-serie een elektrohydraulische servo-CNC hydraulische plaatbuigmachine; de WC67K is torsie-as synchroon; de WC67Y is een hydraulische machine zonder CNC in de modelnaam.
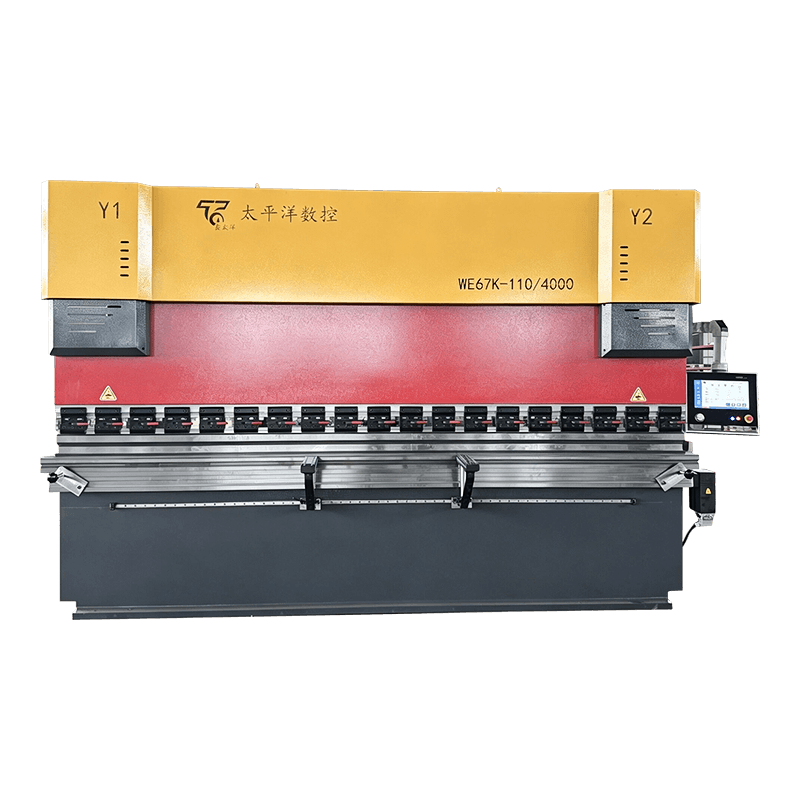 WE67K-serie elektrohydraulische servo CNC-hydraulische plaatbuigmachine De elektrohydraulische servo-CNC hydraulische kantpers uit de WE67K-serie is een hoogwaardige precisiebuigoplossing ontwikkeld door Nantong Pacific CNC Machine Tool Co., Ltd. Het ... Bekijk Product →
Raadpleeg deze handleiding voor een diepere koopvolgorde het kiezen van een CNC-plaatbuigmachine . De nuttige volgorde is onderdeelomhulsel, gereedschap, tonnage, stuurassen en vervolgens acceptatietest. Door die volgorde om te draaien, eindigen winkels met een goed uitgeruste machine die niet het werk kan doen dat dit rechtvaardigt.
Vereenvoudigde isometrische weergave. Verhoudingen zijn ter illustratie, geen machinetekening.
Guillotine- en zwenkscharen maken beide rechte sneden, maar ze beheren de hark- en bladbewegingen anders. Een hydraulische guillotine met een CNC-achteraanslag is gebruikelijk voor platen en lange plano's; een zwenkbalkmachine is geschikt voor lichter plaat- en gemengd werk. De aankoopcheque is niet alleen de slagfrequentie. Controleer de maximale dikte en lengte, de afstelling van de mesafstand, de aandrukkracht, de herhaalbaarheid van de achteraanslag en of smalle stroken zullen omkrullen.
De QC11Y/K-serie is een CNC-hydraulische guillotine; de QC12Y/K is een CNC-hydraulische zwenkbalk. Beide zijn selecties op serieniveau, geen belofte dat elke dikte netjes zal snijden. De staat van het blad, de materiaalsterkte en de techniek van de operator bepalen nog steeds de kwaliteit van de snijkant.
 QC11Y/K CNC hydraulische guillotineschaar Bekijk deze hydraulische guillotineoptie bij het vergelijken van schaarseries; het dekt een plaatdikte van 6–25 mm en een gemotoriseerde afstelling van de messpeling voor nauwkeurig snijden. Bekijk Product →
Rollen ziet er eenvoudig uit totdat de eerste cilinder platte uiteinden heeft. Symmetrische machines met drie rollen vormen de basis. Universele hydraulische machines met drie rollen bieden de mogelijkheid om rollen te positioneren voor voorbuigen; machines met vier rollen verminderen het hanteren en kunnen beide uiteinden gemakkelijker voorbuigen. De W11-, W11S- en W12-series in de productlijn volgen die progressie. Voor een scheepswand zijn de belangrijkste gegevens plaatdikte, vloeigrens, afgewerkte diameter, schaallengte en de toegestane platte lengte.
Een machine die de diameter kan rollen maar de dikte niet kan voorbuigen, heeft extra handelingen of secundair werk nodig. Vraag om een proef waarbij de daadwerkelijke materiaalkwaliteit en de slechtste eindconditie worden vermeld, en niet alleen maar een demonstratie van zacht staal.
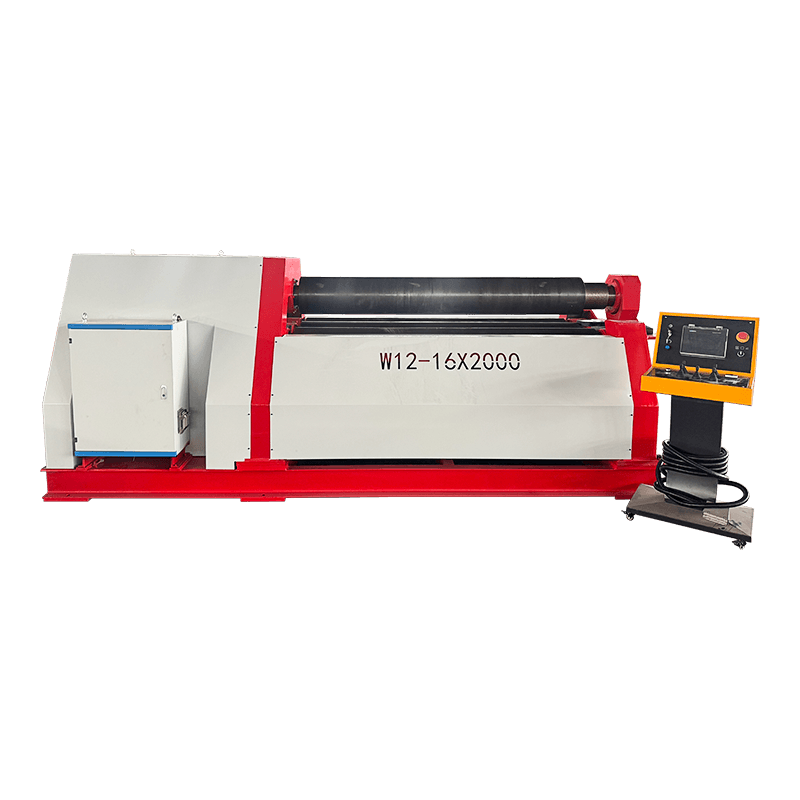 W12-serie hydraulische plaatwalsmachine met vier rollen Overweeg deze serie met vier rollen voor voorbuigen en vormen in één opstelling; controleer de modelcapaciteit vóór de selectie aan de hand van de werkelijke materiaalkwaliteit en de slechtste omstandigheden. Bekijk Product →
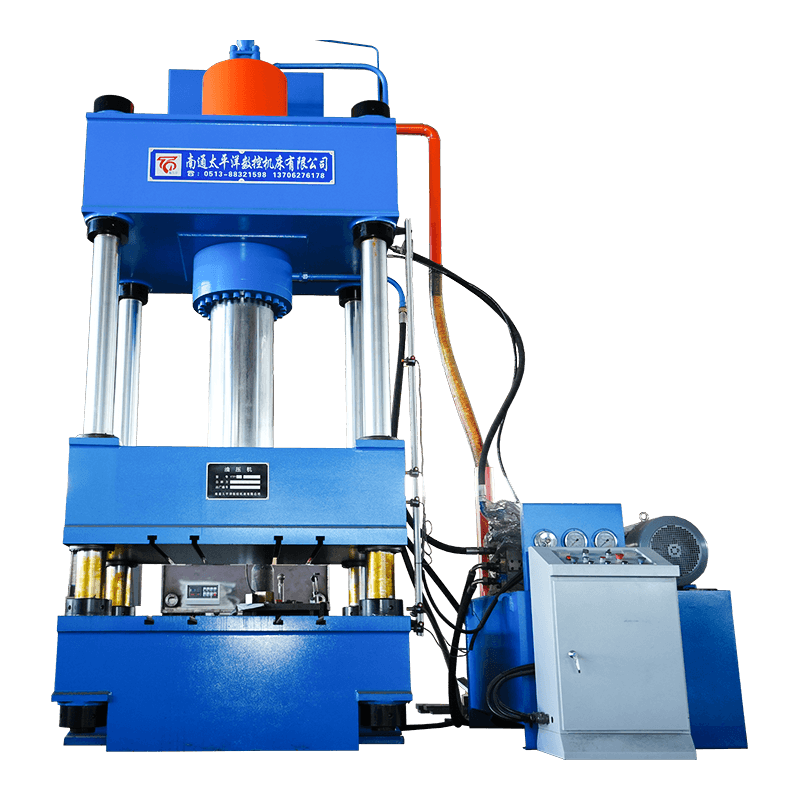
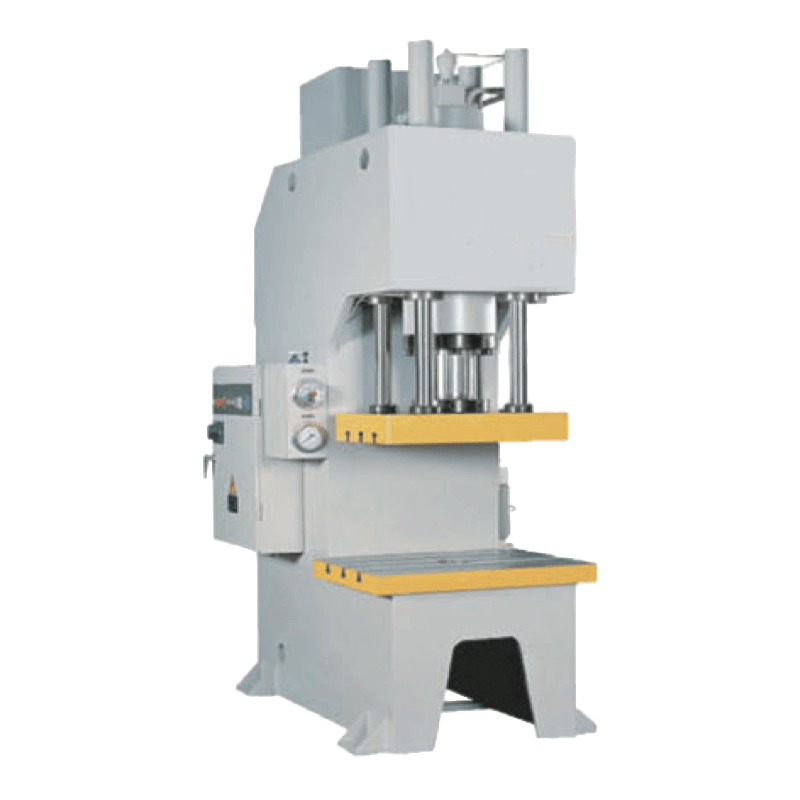
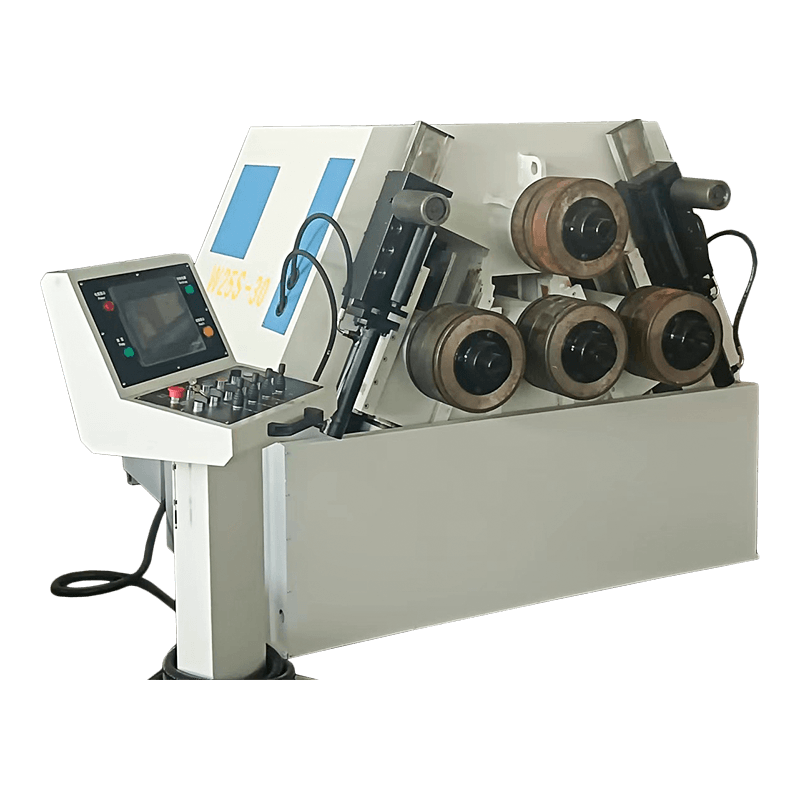
Vierkoloms- en enkelkolomspersen lossen verschillende toegangsproblemen op. Een vierkolomspers geeft een stijf frame en uniforme geleiding voor vormen, stempelen en rechttrekken; een enkele kolompers opent de voor- en zijkant voor lange of lastige delen. Vergelijk op het specificatieblad tonnage, bedgrootte, daglicht, slag, naderingssnelheid en of de besturing recepten kan opslaan. Voor profielen verwerkt een hydraulische profielwalsmachine zoals de W24S hoeken, kanalen en buizen, maar de gereedschapsset en de terugveringscompensatie bepalen het resultaat. Koop het gereedschapspakket bij de machine, niet na de eerste klus.
Nantong Pacific CNC Machine Tool, gevestigd in de Haian Economic and Technological Development Zone, beschikt over meer dan 20.000 vierkante meter productieruimte en een productassortiment dat buig-, knip-, wals-, hydraulische pers- en profielbuigmachines omvat. Het bedrijf zegt dat het standaardseries en niet-standaardapparatuur bouwt en exporteert naar Zuidoost-Azië, Europa, de VS en het Midden-Oosten. Deze feiten zijn van belang in de shortlistfase, maar ze zijn geen vervanging voor een procesaudit.
Vraag naar het lastdiagram van de machine, de gereedschapstekening, de elektrische en hydraulische schema's, de lijst met reserveonderdelen en een checklist voor de overdracht. Vraag wie de installatie ondersteunt en welke reactietijd er in uw regio wordt geboden. De productopbouw is breed, maar de uiteindelijke keuze komt nog steeds neer op het onderdeel en de acceptatietest.
Bron: Nantong Pacific CNC Machine Tool-productstructuur. Tellingen tonen vermelde series, niet productiecapaciteit.
Laat het controlelabel niet beslissen over de aankoop. Schrijf de onderdeelomhulling, het materiaal, de tolerantie en de batchgrootte op één pagina. Gebruik die pagina om de kantbank, schaar, rol, pers of profielbuiger op maat te maken. Vergelijk vervolgens hoe elke leverancier de machine van uw kant bewijst. Als het proefgedeelte klopt, wordt het installatiegesprek voorspelbaar. Als dat niet het geval is, kan geen enkele controlespecificatie het project redden.
Het omvat machines die metaal snijden en vormen, zoals CNC-kantbanken, guillotinescharen, plaatwalsen, hydraulische persen en profielbuigmachines. De besturing verwerkt herhaalbare positionerings- en procesinstellingen; het machineframe en de gereedschappen doen het vormen.
Prijs is afhankelijk van machinetype, grootte, stuurassen, gereedschappen en acceptatievereisten. Een kleine hydraulische kantbank en een groot elektrohydraulisch servomodel zitten in heel verschillende beugels. Vraag om een overzicht van machines, gereedschappen, installatie, training en reserveonderdelen.
Een hydraulische buigmachine gebruikt hydraulische kracht om de ram te verplaatsen. Een CNC-buigmachine voegt een gecontroleerde positionering van de ram en de achteraanslag toe, vaak met hoek- en gereedschapsgegevens opgeslagen in een programma. Sommige machines zijn zowel hydraulisch als CNC.
Begin met het dikste materiaal, de maximale buiglengte, de kleinste binnenradius en de verwachte batchmix. Controleer vervolgens het tonnage per meter, de doorbuiging van het bed en de ram, de gereedschappen, de achteraanslagassen en de veiligheidsvoorzieningen. Voer een proefonderdeel uit voordat u de machine accepteert.
Controleer de maximale dikte en breedte, de minimale roldiameter, het voorbuigvermogen, de rolpositionering en de platte lengte die aan elk uiteinde overblijft. Controleer voor zware plaat de vloeigrens waarvoor de machine geschikt is, en niet alleen de capaciteit voor zacht staal.
Ja, als tonnage, bedgrootte, daglicht, slag en snelheid geschikt zijn voor het gereedschap. Maatwerk vereist ook een matrijsset, drukcontrole en bewaking. Bekijk het lastdiagram en voer een proef uit met het beoogde materiaal voordat de pers wordt geïnstalleerd.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code