Oct 28, 2026
Drie millimeter roestvrij staal, 2.500 mm lang, gevouwen tot een U-kanaal met twee bochten van 90 graden en één bocht van 45 graden, en het afgewerkte paneel moet zonder enige nabewerking rechtstreeks op een lasergesneden frame worden vastgeschroefd. Dat is het werk waar een plaatbuigmachine eigenlijk voor wordt gekocht. Niet de dikste plaat op het erf, en niet de grootste tonnage in de catalogus.
Begin met de conclusie. Specificeer de machine rond het zwaarste en langste onderdeel dat u de komende twee jaar verwacht te gaan leveren, en voeg daar ongeveer 20 procent aan vrije ruimte aan toe. Tonnage, buiglengte, keeldiepte en besturingstype volgen allemaal uit dat ene onderdeel. Al het andere, van het aantal achteraanslagassen tot het merk van de hydraulische pomp, is secundair en kan later worden onderhandeld.
Wat volgt is hoe deze limieten worden berekend, welke specificaties kopers het vaakst verkeerd interpreteren, en de vragen die bij vrijwel elke bestellingsaanvraag naar voren komen.
Een kantbank wordt beschreven door drie primaire capaciteiten, en meestal wordt slechts één daarvan goed vergeleken voordat een bestelling wordt geplaatst.
De kracht die een machine halverwege de overspanning moet uitoefenen, wordt bepaald door de plaatdikte, de materiaaltreksterkte, de matrijsopening en de lengte van de bocht. Luchtbuigen vereist de minste kracht. Dieptepunten of munten, waarbij de pons het materiaal volledig in de matrijs drukt, kunnen meerdere malen meer vereisen. Daarom betekent een nominaal tonnage op zichzelf weinig: 100 ton met een 16 mm V-matrijs en 100 ton met een 6 mm V-matrijs zijn in de praktijk twee totaal verschillende machines.
De nominale lengte in een modelnaam, bijvoorbeeld 2.500 mm, is de maximale werkstukbreedte, maar de ruimte tussen de zijbehuizingen is korter. Een machine van 2.500 mm kan grofweg 2.050 mm tussen de frames bieden, dus een onderdeel met diepe retourflenzen kan fysiek onmogelijk in te brengen zijn, ook al is het korter dan de nominale lengte. Keeldiepte en open hoogte (daglicht) zijn net zo belangrijk als het onderdeel een doos, kast of gevormd kanaal is in plaats van een vlakke strip.
Twee machines met een identiek tonnage en een identieke lengte kunnen in prijs een factor drie verschillen, louter vanwege de manier waarop ze de rampositie controleren. De terugvering verandert met de materiaalbatch, de graanrichting en de slijtage van het gereedschap, dus closed-loop-controle en bekroning zijn veel belangrijker als u kleine batches met gevarieerd werk uitvoert dan wanneer u de hele dag met één onderdeelnummer werkt.
De luchtbuigkracht kan worden geschat met de formule die kantpersfabrikanten al tientallen jaren publiceren: de kracht per meter in kilonewton is gelijk aan 650 vermenigvuldigd met het kwadraat van de plaatdikte, gedeeld door de V-matrijsopening. Voor zacht staal wordt voor de matrijsopening normaal gesproken acht maal de plaatdikte genomen. De onderstaande tabel past die formule toe over het diktebereik dat de meeste fabricagewinkels citeren.
| Plaatdikte | V-matrijs opening | Kracht per meter | Kracht voor een bocht van 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Beschouw de tabel als een startpunt en niet als een definitief antwoord. Diepe bochten, kleine matrijsopeningen, kwaliteiten met hoge treksterkte en korte flenslengtes duwen allemaal het vereiste tonnage omhoog, terwijl het buigen van alleen de uiteinden van een lang onderdeel de lading naar het midden van de ram duwt, en dat is precies waar doorbuiging het meest pijn doet.
Het tonnage is slechts de helft van de specificatie. De andere helft bepaalt of het werkstuk überhaupt geladen, gebogen en verwijderd kan worden. Werk deze door voordat u ondertekent:
Dit is waar het grootste deel van het prijsverschil zit, en waar het juiste antwoord afhangt van uw takenpakket en niet alleen van uw budget.
Conventionele hydraulische buigmachines gebruik een mechanische diepteaanslag en een handmatig afgestelde achteraanslag. Ze zijn een verstandige keuze als het werk repetitief is, meestal eenvoudige bochten van 90 graden, en de operator correcties kan intoetsen. Het instellen kost tijd en is afhankelijk van de ervaring van de machinist, maar het mechanische systeem is eenvoudig en goedkoop te onderhouden.
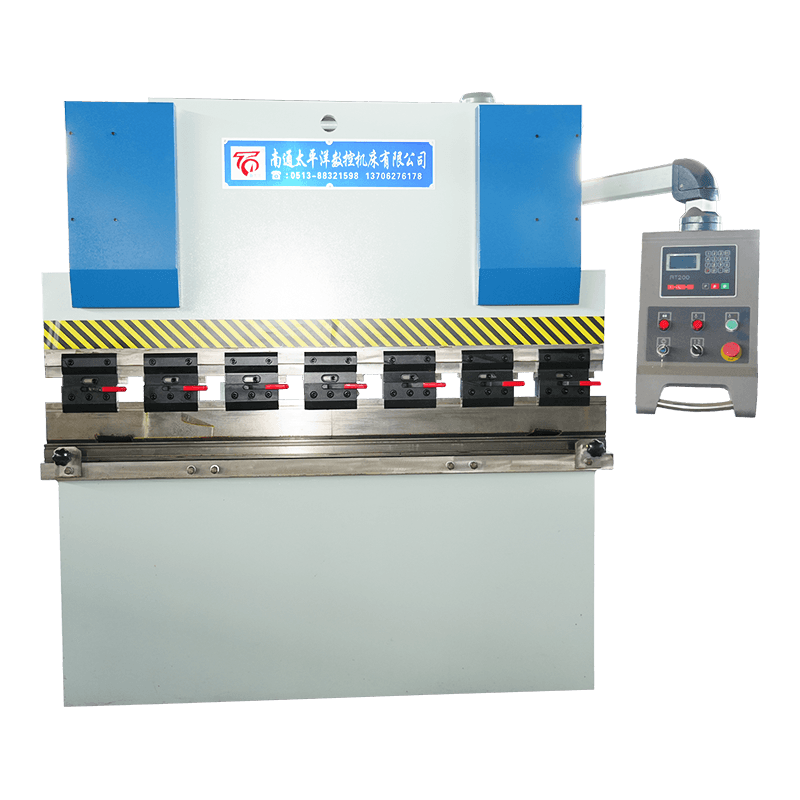
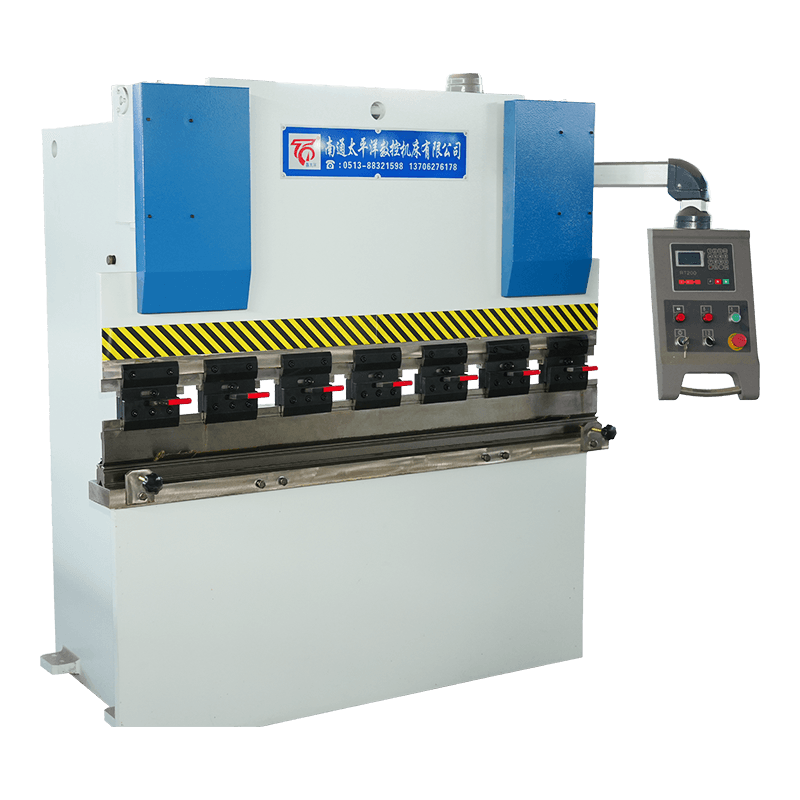 WC67Y-serie hydraulische plaatbuigmachine Een kosteneffectieve NC-afkantpers met E21- of RT200-besturing, geschikt voor fabricage, HVAC en algemene productie. Bekijk Product →
Synchrone CNC-machines met torsieas koppel twee cilinders met een torsiestaaf zodat beide uiteinden van de ram naar elkaar toe bewegen, en voeg een numerieke controle toe voor de ramdiepte en de achteraanslagpositie. Ze houden de hoek beter vast dan een puur mechanische stop, slaan programma's op voor herhaalopdrachten en verwerken gemengde batches veel comfortabeler, tegen een bescheiden meerprijs.
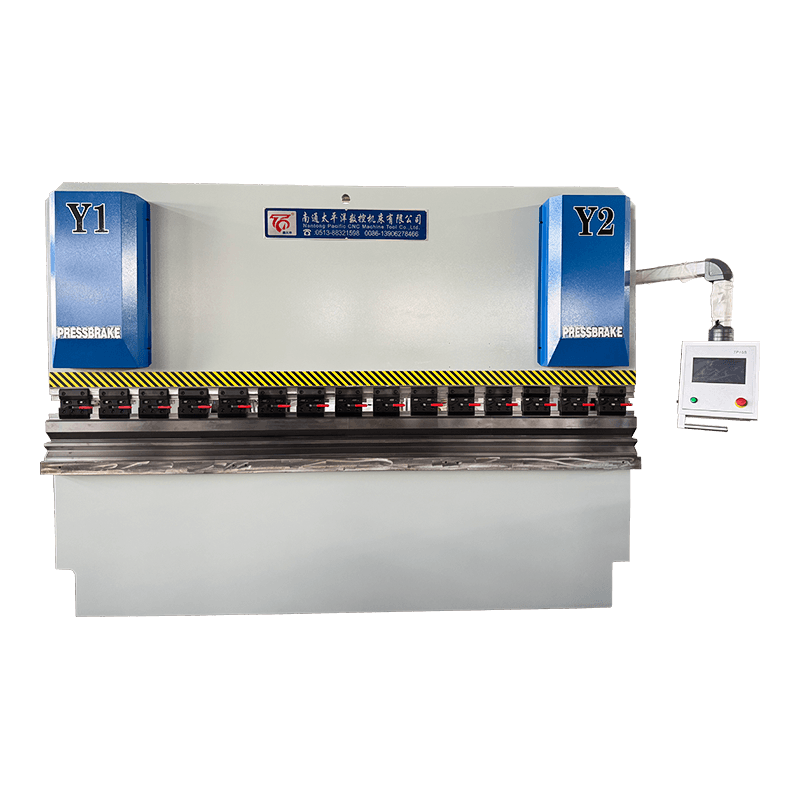
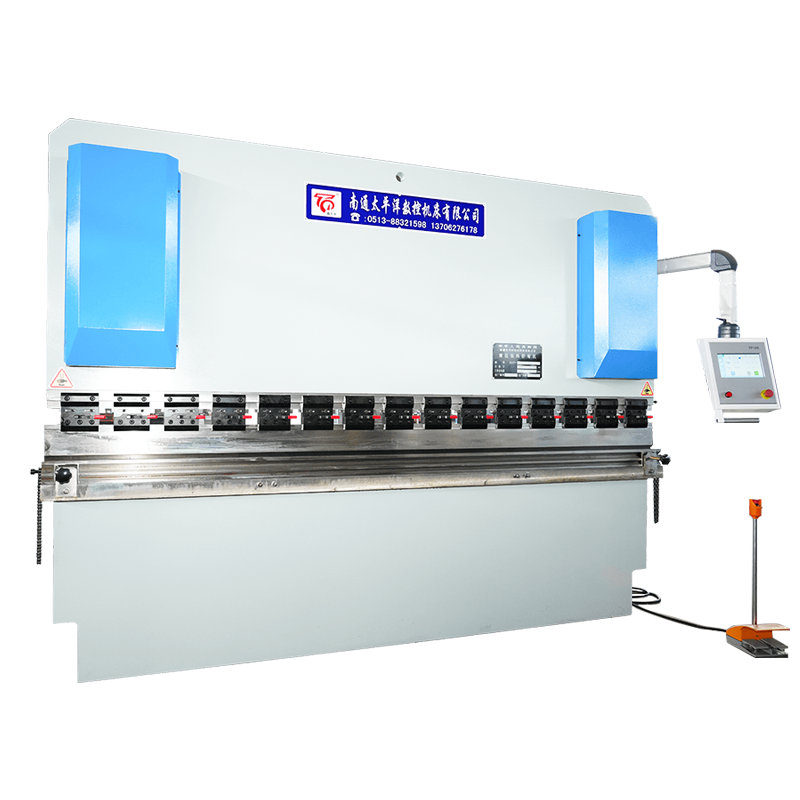 WC67K-serie Torsie-as Synchrone CNC-hydraulische buigmachine Middenklasse CNC-afkantpers met TP10S- of DA41T-besturing, gepositioneerd tussen torsie-as- en elektrohydraulische servo-opties. Bekijk Product →
Elektrohydraulische servo-CNC-machines bestuur elke cilinder in een gesloten lus met behulp van proportionele kleppen en lineaire schalen, zodat de rampositie wordt gemeten in plaats van aangenomen, en de besturing direct kan corrigeren voor terugvering en afbuiging. Ze zijn het juiste antwoord als de hoektolerantie krap is, als de batches klein en gemengd zijn, of als één operator meerdere machines moet bedienen.
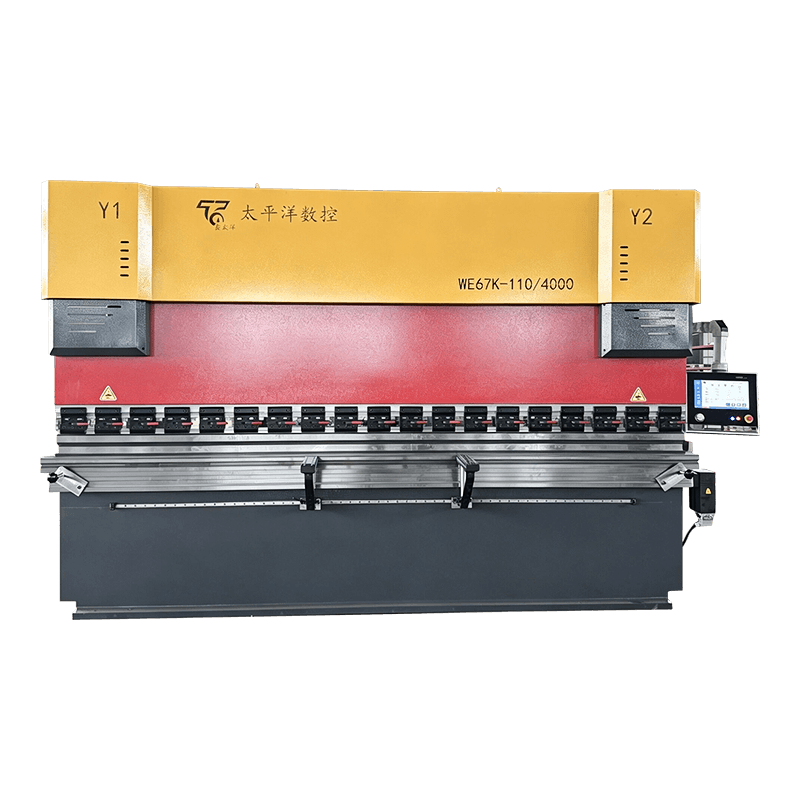 WE67K-serie elektrohydraulische servo-CNC hydraulische buigmachine Hoogwaardige precisieafkantpers met gesloten regelkring en Delem-, ESA- of Cybelec-opties voor complex plaatwerk. Bekijk Product →
Als u nog steeds in het midden van dat bereik zit, vindt u in deze gids een praktische vergelijking van schijftypes en waar elke schijf de moeite waard is. het kiezen van de juiste CNC-plaatbuigmachine .
Dezelfde dikte en dezelfde matrijs kunnen enorm verschillende krachten vereisen, afhankelijk van hoe ver de stempel in het materiaal dringt. Luchtbuigen, waarbij de plaat alleen de schouders van de matrijs raakt, is de basislijn. Dieptepunten en munten vermenigvuldigen dat cijfer, en de vermenigvuldiger is de reden waarom een machine die comfortabel 4 mm in de lucht buigt, met hetzelfde vel kan worstelen onder muntgereedschap.
Het praktische gevolg is eenvoudig. Als u tonnage koopt voor luchtbuigen en later overstapt op muntgereedschap om een kleine binnenradius te bereiken, kunt u merken dat u buiten de nominale capaciteit van de machine valt bij een klus waarvan u dacht dat die ruim binnen de straal lag.
Het begrijpen van de geometrie van de buigzone verklaart de meeste bovenstaande specificatiebeslissingen. De ponspunt drukt de plaat in de V-opening van de matrijs; de matrijsschouders bepalen de binnenradius; de matrijsopening bepaalt zowel de benodigde kracht als de minimale flenslengte.
De meeste geschillen na levering komen eerder voort uit een onvolledige specificatie dan uit een defecte machine. Een nuttige vraag is de materiaalkwaliteit en het diktebereik, de maximale buiglengte, de kleinste binnenradius, de minimale flens, de hoektolerantie in graden, de gereedschapsnorm die u wilt gebruiken en de veiligheidsnorm waaraan de machine moet voldoen. In Europa worden hydraulische afkantpersen gewoonlijk gespecificeerd volgens EN 12622; kopers in andere regio's moeten de gelijkwaardige lokale vereiste expliciet vermelden.
Eén vraag die de moeite waard is om te stellen voordat u tekent. Vraag de leverancier om het beschikbare tonnage voor de volledige nominale lengte te bevestigen, niet alleen voor de middenoverspanning, en om aan te geven hoe de machine de doorbuiging van de ram compenseert. Een fabrikant met eigen engineering, zoals Nantong Pacific CNC-werktuigmachine , moet beide schriftelijk kunnen beantwoorden.
Het vormt vlakke platen tot hoeken, kanalen, dozen en gebogen profielen door het materiaal tussen een stempel en een matrijs te drukken. Typische toepassingen zijn onder meer behuizingen, kanalen, beugels, chassisonderdelen, dak- en wandpanelen en elk onderdeel waarbij een vlakke plano een driedimensionale vorm moet krijgen.
Voor luchtbuigen vermenigvuldigt u 650 met het kwadraat van de dikte, deelt u dit door de V-matrijsopening en vermenigvuldigt u dit met de buiglengte in meters. Pas dan een materiaalfactor toe: grofweg 1,5 voor RVS en 0,5 tot 0,6 voor aluminium. Voeg hoofdruimte toe als u ooit muntgereedschap verwacht te gebruiken.
Conventionele hydraulische machines zijn geschikt voor eenvoudig, repetitief werk onder een hoek van 90 graden waarbij de insteltijd niet cruciaal is. CNC-machines, met name elektrohydraulische servotypes, betalen zichzelf terug als de taakmix gevarieerd is, de hoektolerantie krap is of dezelfde operator meer dan één machine bedient.
Scheuren ontstaan meestal door het buigen over een geschoren of lasergesneden rand met een te kleine binnenradius voor het materiaal, of door een buiglijn die in de walsrichting loopt. Terugvering is inherent aan luchtbuigen en groeit met de treksterkte, dus er is een hoekcorrectie met overbuiging of een gesloten lus nodig.
Dat kan, op voorwaarde dat de machine voldoende tonnage heeft voor de dikste klus en voldoende lengte voor de langste klus, en op voorwaarde dat je accepteert dat dun materiaal mogelijk ander gereedschap nodig heeft. Dunne platen hebben een smalle matrijs nodig en vaak een scherpere pons; dikke plaat heeft een brede matrijs en een hoger tonnage nodig.
Controleer de rechtheid van de ram en scheuren in het frame, hydraulische lekken, cilinderafdichtingen, de staat van de torsiestaaf of servokleppen, beschikbaarheid van de controller en ondersteuning voor reserveonderdelen. Gereedschap is vaak meer waard dan de machine, dus controleer of de pons en de matrijs op elkaar zijn afgestemd en niet voorbij het punt zijn versleten dat ze een hoek vormen.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code