Oct 21, 2026
Stel dat u dertig granaten citeert, 3.000 mm lang en 12 mm dik, van zacht staal. De machine die bepaalt of die klus geld oplevert, is niet degene met het grootste scherm op het bedieningspaneel. Het is degene die beide randen van de plaat kan voorbuigen, zodat de voltooide cilinder de lasser rond en gesloten bereikt in plaats van twee platte uiteinden te dragen die iemand moet inkorten en slijpen.
Dat is het korte antwoord: kies eerst de rolgeometrie en vormcapaciteit en koop het besturingssysteem als de herhaalbaarheidslaag erbovenop. Een CNC-plaatwalsmachine verdient zijn geld door een resultaat te reproduceren, niet door er een te creëren. Wat volgt legt uit wat de controle wel en niet kan doen, hoe de drie gemeenschappelijke rolconfiguraties verschillen, en welke getallen het waard zijn om van een bouwer te eisen voordat u tekent.
Een plaatwalsmachine heeft zeer weinig bewegingen. De onderste rollen bewegen omhoog of omlaag; bij een machine met vier rollen beweegt de zijrol in en uit; de rollen draaien. Er is geen gereedschapspad om te interpoleren. Daarom bevindt de besturing op een walsmachine zich dichter bij een positioneringssysteem dan bij de meerassige CNC op een kantbank.
In de praktijk betekent CNC hier numeriek bestuurde positionering van die lineaire assen, meestal servo- of proportionele kleppen met positiefeedback, plus een scherm dat rolposities als programma's opslaat. Op een mechanische machine met drie rollen wordt dezelfde aanpassing uitgevoerd met handwielen en een schaalverdeling.
De uitbetaling verschijnt bij herhaald werk. De eerste schaal in een batch is altijd een proefstuk, omdat de terugvering verandert met de dikte, vloeigrens en zelfs het warmtegetal. Zodra de rolposities zijn gevonden en opgeslagen, komen de stukken twee tot en met dertig uit op dezelfde diameter, met veel minder oordeel van de operator, wat van groot belang is in winkels met een hoog personeelsverloop.
Wat CNC niet doet, is het creëren van pre-buiggeometrie. Als de machine de plaatranden niet kan klemmen en buigen, zal geen enkele controller een echte cilinder worden. Die mogelijkheid komt van het frame, de roldiameters en de afstand tussen de rollen.
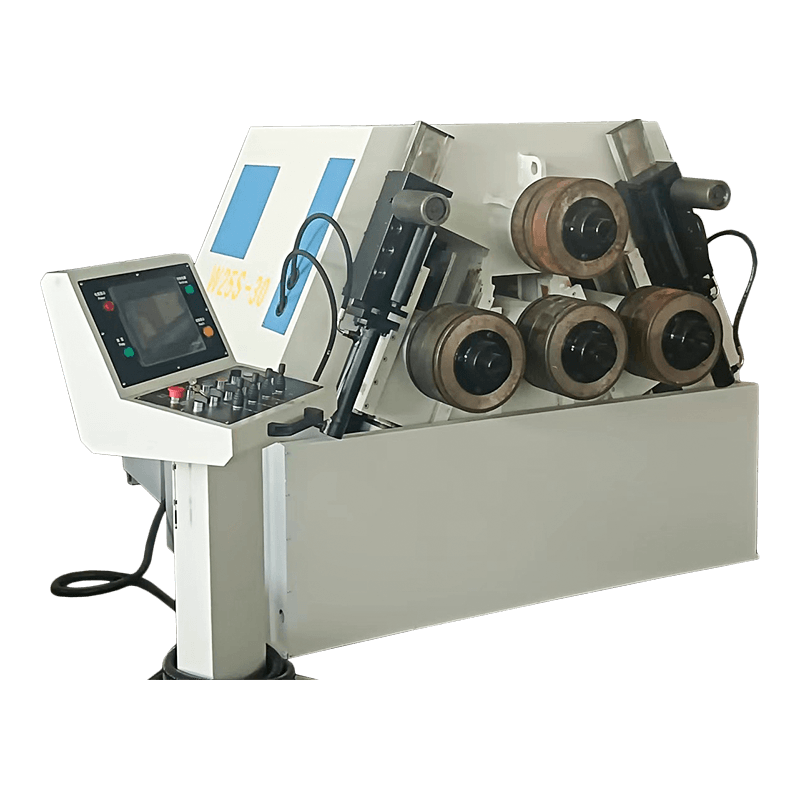
Winkels die ontwerpen vergelijken, kunnen mechanische, hydraulische en vier-rolopties naast elkaar zien in de serie plaatwalsmachines .
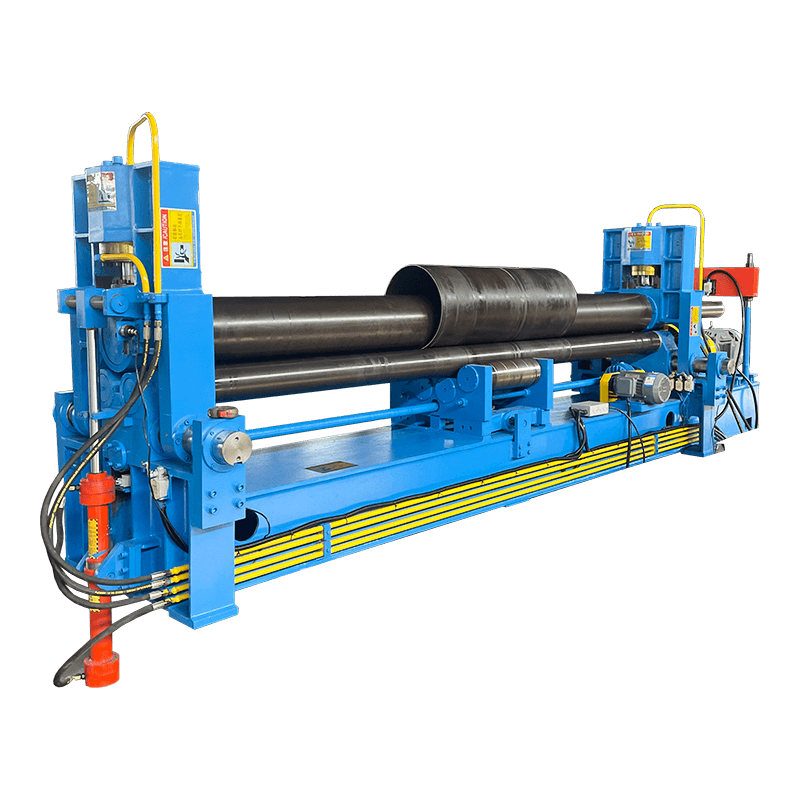 W11S-serie universele hydraulische walsmachine met 3 rollen Bekijk deze hydraulische optie met drie rollen voor het walsen van platen, met voorbuigtechnologie, CNC-besturing en specificaties voor cilindrisch, conisch en multiradiusvormen. Bekijk Product →
Als u de verkooptaal achterwege laat, verschillen de drie veel voorkomende configuraties in één fysiek feit: de manier waarop de plaatrand voorgebogen is.
Een symmetrische drierollenmachine heeft twee vaste onderrollen en een bovenrol die recht naar beneden beweegt. Het is de eenvoudigste en goedkoopste manier om een granaat te rollen, en het is nog steeds het werkpaard in veel werkwinkels. De vangst zit aan de uiteinden. De strip tussen de twee onderste rollen wordt nooit gebogen, dus om de achterrand voor te buigen moet de operator de plaat eruit halen, omdraaien en opnieuw invoeren. Op een zware schaal is dat kraantijd.
Een universele machine met drie rollen voegt beweging toe aan de bovenste of onderste rollen, zodat een voorgebogen rand erdoorheen kan. Beide randen worden dan in één keer voorgebogen en de bespaarde verwerkingstijd overtreft meestal het prijsverschil.
Een machine met vier rollen gebruikt de vierde zijrol voor het voorbuigen. De plaat blijft tussen de bovenste en onderste rollen geklemd, beide randen worden in dezelfde beweging gebogen en niemand draait de plaat. De geometrie zorgt er ook voor dat de afgewerkte schaal dichter bij de diameter van de bovenste rol komt, waardoor de ongebogen strook die achterblijft bij de naad korter wordt.
| Overweging | Symmetrische drierollen | Universele drierollen | Vierrollen |
|---|---|---|---|
| Rand voorbuigen | Heeft opnieuw voeding nodig of een aparte pers | Beide randen in één opstelling | Beide randen in één keer, plaat blijft vastgeklemd |
| Bediening van platen | Hoogste | Middelmatig | Laagste |
| Typische pasvorm | Dunne plaat, kleine batches, krap budget | Gemengd werk, middelgrote batches | Lange schalen, roestvrij, herhaalde batches |
| Relatieve machineprijs | Laagste | Middelmatig | Hoogste |
| Vaardigheid van de operator vereist | Hoog | Middelmatig | Lager zodra er programma's bestaan |
Illustratieve vergelijking op basis van machineconfiguratie, beoordeeld op een schaal van 1 tot 5. Het zijn geen gemeten productiegegevens.
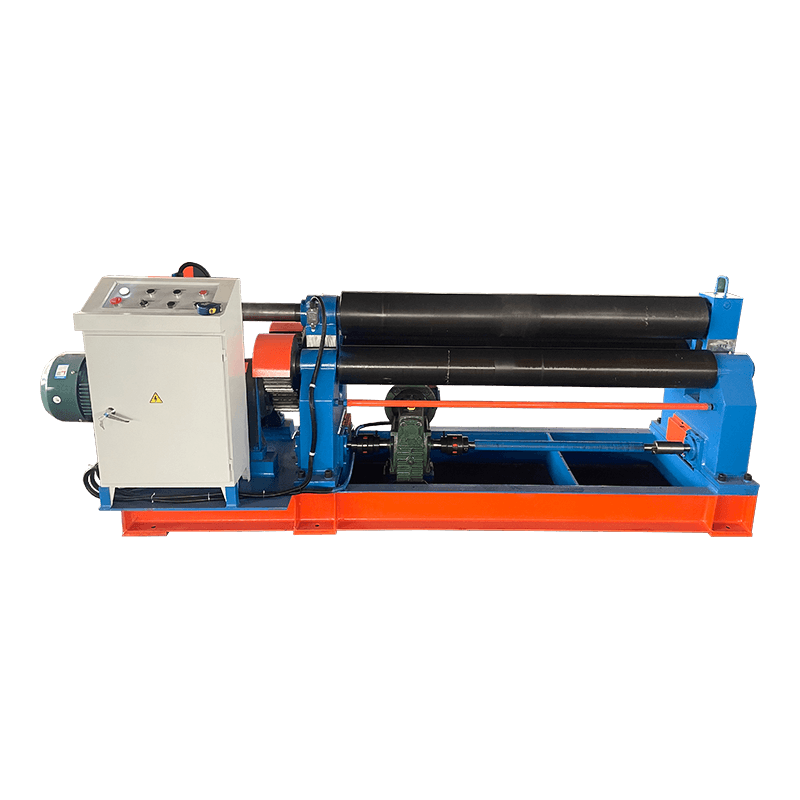 W11-serie symmetrische mechanische plaatwalsmachine met 3 rollen Mechanische optie met drie rollen voor cilindrisch en boogbuigen, met symmetrisch ontwerp, RGS-nauwkeurigheid, MCS-lagers en kantelbare zijrollen voor conisch werk. Bekijk Product →
Geometrie met vier rollen: de zijrol buigt de rand voor, terwijl de bovenste en onderste rollen de plaat vastgeklemd houden.
De vier rollen vormen slechts het zichtbare deel van de prijs. Daaronder zit een gelast stalen frame dat weerstand moet bieden aan de scheidende kracht die de rollen genereren; op een machine met een afmeting van 12 mm bij 3.000 mm loopt die kracht op tot honderden tonnen. De doorbuiging van het frame verdwijnt niet. Het verschijnt in het voltooide onderdeel als een tonvorm die in het midden dikker is dan aan de uiteinden. Daarom bekronen bouwers de rollen of passen ze bekroningssystemen aan op de grotere modellen.
De andere kostenfactoren zijn het roloppervlak, de hydraulica en de besturing. Rollen zijn normaal gesproken inductiegehard tegen slijtage en kunnen worden verchroomd voor roestvrij werk waarbij oppervlaktemarkering belangrijk is. De kleppen en besturingshardware vertegenwoordigen een kleiner deel van de factuur dan de meeste kopers aannemen, dus het loont zelden om daar te bezuinigen als je al voor een zwaar frame hebt betaald.
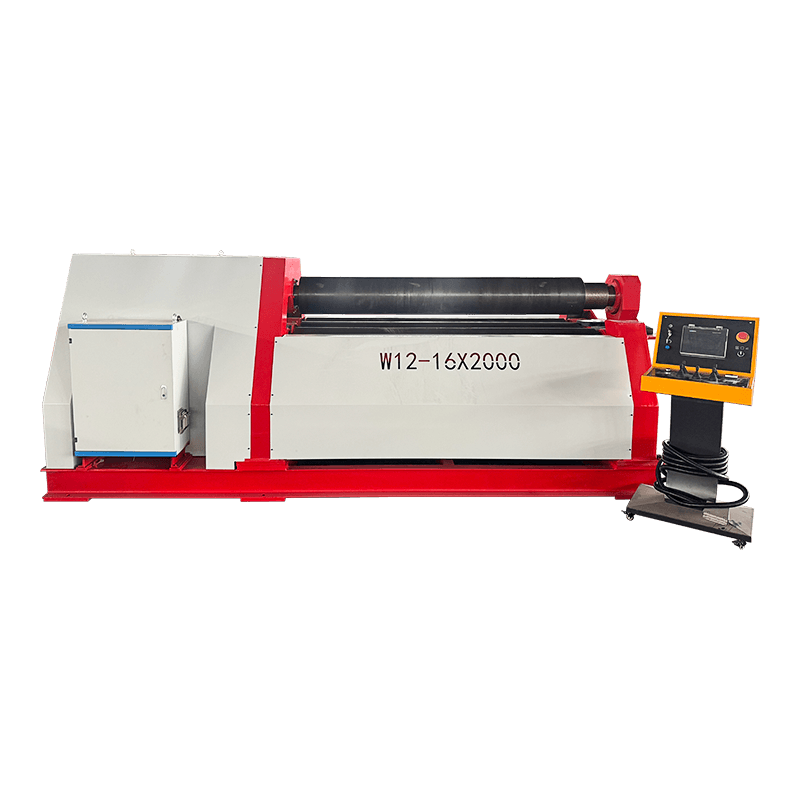 W12-serie 4-rollen hydraulische plaatbuig- en walsmachine Het hydraulische ontwerp met vier rollen maakt voorbuigen en walsen in één opstelling mogelijk, waardoor afval wordt verminderd en de efficiëntie wordt verbeterd voor cilindrische, conische en gebogen werkstukken. Bekijk Product →
Elke walsmachine wordt geleverd met een capaciteitstabel. Lees de regel boven het nummer dat u nodig heeft.
Het hoofdcijfer wordt bijna altijd vermeld in zacht staal, doorgaans rond de 400 tot 450 MPa treksterkte. Rol dezelfde dikte in roestvrij staal 304, of in een structurele kwaliteit van 700 MPa, en de machine zal dit niet bereiken. Vraag om een deratingtabel voor het staal dat u daadwerkelijk gebruikt, in plaats van het aantal zelf te schalen: de rolkracht neemt toe met de treksterkte, en de terugvering en de minimale diameter bewegen ook mee.
Nog drie cijfers bepalen of de machine bij uw werk past:
Een praktisch detail: de capaciteit wordt vermeld op de volle breedte. Als u een plaat van 2.000 mm op een machine van 3.000 mm walst, verandert het krachtpatroon en, bij sommige ontwerpen, de krooncompensatie die u nodig heeft voor een rond resultaat.
De meeste onaangename verrassingen in deze handel zijn geen mislukkingen. Het zijn discrepanties tussen wat de capaciteitsgrafiek beloofde en wat de winkel daadwerkelijk levert, en een lijst daarvan veelvoorkomende problemen met het rollen van platen is een handige checklist om uw eigen onderdelen te controleren voordat de bestelling wordt verzonden.
Q1. Waar wordt een CNC-plaatwalsmachine voor gebruikt?
Het buigen van vlakke platen tot cilinders, kegels en gebogen schalen door deze tussen roterende rollen te laten passeren. Typische werkzaamheden omvatten tank- en vatomhulsels, pijp- en kanaalsecties, scheepsbouwpanelen en structurele kolommen.
Vraag 2. Hoe dik kan een plaat walsen met een CNC-platenwalsmachine?
Het hangt zowel van de breedte en het materiaal als van de machine af. Waarderingen worden gegeven in zacht staal over de volledige breedte; roestvrijstalen en zeer sterke plaat verminderen dat cijfer aanzienlijk, dus vraag naar de grafiek die bij uw cijfer past.
Q3. Wat is het verschil tussen een driewals- en een vierwalsplaatwalsmachine?
Een machine met drie rollen heeft geen speciale voorbuigrol, waardoor de plaat vaak moet worden gedraaid of opnieuw moet worden ingevoerd om de tweede rand te buigen. Een machine met vier rollen gebruikt de zijrol om beide randen voor te buigen terwijl de plaat vastgeklemd blijft.
Q4. Kan een plaatwalsmachine voorbuigen zonder platte uiteinden achter te laten?
Universele machines met drie en vier rollen kunnen beide randen voorbuigen, maar er blijft meestal een kort vlak gedeelte over. De lengte wordt bepaald door de diameter van de bovenste rol en de opening tussen de onderste rollen, dus vraag eerst naar dat cijfer.
Vraag 5. Hoeveel kost een CNC-plaatwalsmachine?
Prijs volgt capaciteit, aantal rollen, hydraulisch pakket en besturing. Een mechanische drierollenmachine is het goedkoopste instapmodel en een volledig CNC vierrollenmachine het duurst. Omdat materiaalvermindering de specificatie zo sterk verandert, is een offerte op basis van uw plaatformaat en kwaliteit de enige zinvolle vergelijking.
Vraag 6. Welk onderhoud heeft een hydraulische plaatwalsmachine nodig?
Controleer het niveau en de staat van de hydraulische olie, vervang de filters op tijd, houd de roloppervlakken schoon en vrij van aanslag om markeringen te voorkomen, smeer de bewegende verbindingen en verifieer periodiek de kalibratie van de rolpositie, zodat opgeslagen programma's accuraat blijven.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code