
Sep 16, 2026
Wanneer een koolstofstalen plaat van 6 mm een precieze bocht van 90° nodig heeft met herhaalbare nauwkeurigheid, is een hydraulische kantbank de enige machine die het vereiste tonnage en de vereiste controle levert. In tegenstelling tot henmatige vouwpersen of mechanische persen, leveren hydraulische systemen het volledige tonnage tijdens de hele slag, waardoor ze ideaal zijn voor dikke platen, lange werkstukken en complexe matrijzenopstellingen. In dit artikel wordt uitgelegd hoe hydraulische afkantpersen werken, worden de twee dominante synchronisatietypen vergeleken en wordt u door de belangrijkste parameters geleid waarmee u rekening moet houden voordat u tot aanschaf overgaat.
Alle hydraulische kantbanken maken gebruik van hydraulische cilinders om de ram (bovenbalk) naar beneden te bewegen. De pomp duwt olie in de cilinders en genereert kracht die via de ram wordt overgebracht naar de stempel, die de plaat in een V-matrijs drukt. Het fundamentele voordeel van hydraulica is de krachtdichtheid: een compacte cilinder kan honderden tonnen produceren zonder de mechanische traagheid van een vliegwiel of koppeling.
De slagsnelheid en -positie worden geregeld door servokleppen of proportionele kleppen. In moderne CNC-modellen stuurt de controller de kleppen aan om een precieze onderste dode punt te bereiken, ter compensatie van veranderingen in de olietemperatuur en doorbuiging van het frame. Volgens branchehandboeken kan een goed afgestelde hydraulische kantbank buighoeken binnen ±0,5° gedurende duizenden cycli aanhouden.
Mechanische afkantpersen zijn afhankelijk van een roterende excentrische as om de ram te verplaatsen. Ze bieden een hoge snelheid, maar een beperkte slaginstelbaarheid en riskeren overbelasting van de aandrijflijn bij het buigen tegen de maximale capaciteit. Hydraulische afkantpersen daarentegen hebben een ingebouwd drukontlastingssysteem: als het materiaal te dik is of de matrijs niet goed past, gaat de ontlastklep open, waardoor schade aan de machine en het gereedschap wordt voorkomen. Deze veiligheidsmarge is van cruciaal belang in werkplaatsomgevingen waar de materiaaldikte van batch tot batch varieert.
Alle hydraulische kantbanken moeten de ram tijdens het buigen parallel aan de tafel houden. Er worden twee beproefde mechanismen gebruikt: torsie-as (mechanische) synchronisatie en elektrohydraulische servosynchronisatie. Elk is geschikt voor verschillende productieschalen en nauwkeurigheidseisen.
Dit ontwerp maakt gebruik van een torsiestaaf die de linker en rechter hydraulische cilinders met elkaar verbindt. Wanneer de cilinders bewegen, dwingt de torsiestang beide zijden om gelijkmatig te bewegen. Het systeem is mechanisch robuust, vereist geen elektronische feedback en is gemakkelijk te onderhouden. Het is de meest kosteneffectieve keuze voor algemeen buigwerk tot een plaatdikte van 6 mm. Voor een betrouwbaar werkpaard in deze categorie is de 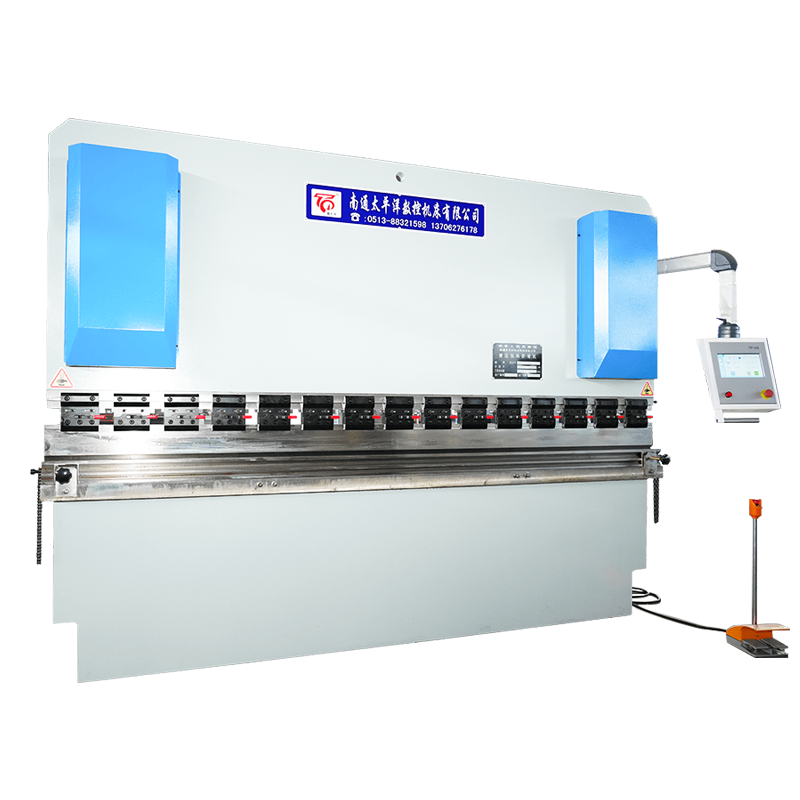 WC67K Torsie-as Synchrone CNC-hydraulische kantbank Deze mechanisch gesynchroniseerde kantbank biedt betrouwbare parallelliteit zonder elektronische feedback, waardoor het een kosteneffectieve keuze is voor algemeen buigen tot een dikte van 6 mm, ideaal voor productie van grote volumes. Bekijk Product → biedt een beproefde structuur met een gelast frame van staalplaat, geanalyseerd door ANSYS-stresssoftware.
Hier wordt elke cilinder onafhankelijk aangestuurd door een servoklep en een lineaire encoder. De CNC-controller vergelijkt voortdurend de linker- en rechterramposities en past de oliestroom in realtime aan. Dit maakt een zeer hoge parallelliteit mogelijk – doorgaans binnen 0,02 mm – en maakt het mogelijk om bomberingscompensatie in de controller te programmeren. De 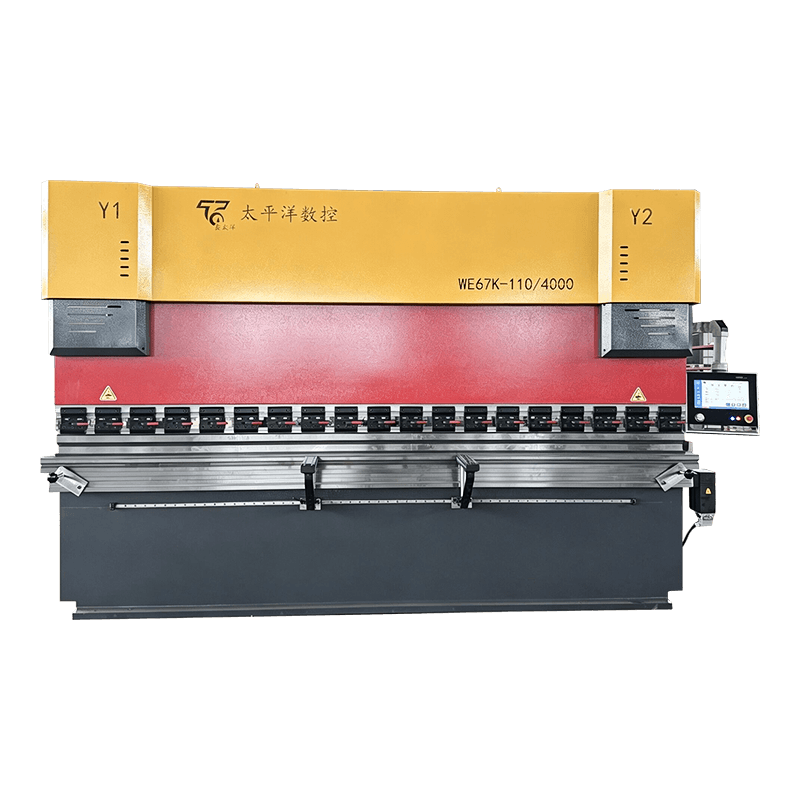 WE67K Elektrohydraulische servo CNC-hydraulische kantbank Met onafhankelijke servoklepbediening en lineaire encoders bereikt dit model parallelliteit binnen 0,02 mm en ondersteunt het bomberingscompensatie, geschikt voor lucht- en ruimtevaart- en precisiearchitectonisch werk. Bekijk Product → is ontworpen voor industrieën die zeer nauwkeurig buigen van lange werkstukken vereisen, zoals de lucht- en ruimtevaart en roestvrijstalen architectonische panelen.
Beide series zijn verkrijgbaar in tonnages van 40 tot 1000 ton en kunnen worden uitgerust met standaard of maatwerk gereedschap. De keuze hangt in de eerste plaats af van de vereiste hoektolerantie en het productievolume; elektrohydraulische modellen kosten vooraf meer, maar verminderen het afval en de insteltijd bij runs met een hoge mix.
Het selecteren van de juiste machine gaat verder dan tonnage. De volgende parameters moeten worden afgestemd op uw werkstukgeometrie, materiaal en gewenste doorvoer.
| Parameter | Waarom het ertoe doet | Typisch bereik |
|---|---|---|
| Buigkracht (tonnage) | Bepaalt de maximale plaatdikte die u kunt buigen | 40 – 1000 ton |
| Buiglengte | Moet het langste werkstuk bestrijken dat u verwerkt | 1,5 – 8 meter |
| beroerte | Heeft invloed op de maximale hoogte van de zijflens | 100 – 400 mm |
| Keel diepte | Afstand van frame tot matrijscentrum | 200 – 500 mm |
| Besturingssysteem | 2-assig (Y1 Y2) versus 4-assig (Y1 Y2 X R) | CNC met touchscreen |
| Achtermaat | Geautomatiseerde meter voor herhaalbare flensbreedtes | X-as ± 0,1 mm |
Houd naast de standaardparameters ook rekening met de flexibiliteit van de machinebouwer. Fabrikanten zoals Nantong Pacific bieden niet-standaard ontwerpen aan, bijvoorbeeld extra lange bedden of versterkte frames voor het buigen van roestvrij staal, wat een voordeel kan zijn als uw projecten buiten de catalogusspecificaties vallen. Voor veel winkels geldt de 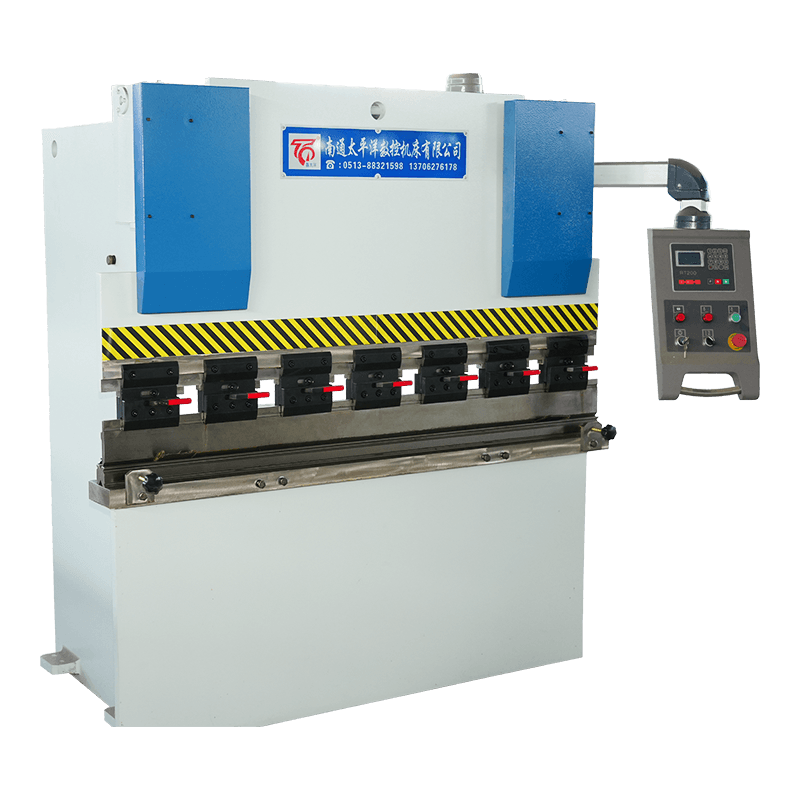 WC67Y Hydraulische plaatbuigmachine Een robuuste NC-afkantpers op instapniveau met E21-controller en stalen gelast frame, ontworpen voor kleine tot middelgrote werkplaatsen die betrouwbaar, onderhoudsarm plooien nodig hebben zonder geavanceerde CNC-functies. Bekijk Product → dient als een robuuste instapoplossing wanneer CNC-functies nog niet vereist zijn.
Voor een dieper inzicht in de dagelijkse werking en het oplossen van problemen, raadpleegt u veelvoorkomende storingen aan hydraulische buigmachines en hun oplossingen and juiste onderhoudspraktijken .
Hydraulische afkantpersen zijn duurzaam, maar het verwaarlozen van de vloeistofkwaliteit, de conditie van de afdichtingen en de reinheid van het filter leidt tot drukval en afwijkende positionering. Een eenvoudige wekelijkse checklist – oliepeilcontrole, lekinspectie en proefbuiging met een bekende matrijs – kan de levensduur van de machine met jaren verlengen. De meest voorkomende klachten van operators zijn een lage ramsnelheid (vaak een probleem met de pomp of de klep), ongelijkmatige buiging (slijtage van de cilinderafdichting) en hoekvariatie (afstelling van de achteraanslag of bombering).
Veel van deze problemen kunnen worden voorkomen door de hydraulische olie regelmatig te verversen (elke 2000 uur of jaarlijks) en door de ramgeleidingen schoon te houden. Als u aanhoudende problemen ondervindt, kan de gids voor probleemoplossing Het eerder genoemde omvat stapsgewijze diagnostiek voor elk symptoom.
A: Hydraulische afkantpersen gebruiken met olie gevulde cilinders om kracht te genereren, ideaal voor zwaar buigwerk (> 3 mm plaat). Servo-elektrische afkantpersen maken gebruik van kogelomloopspindels die worden aangedreven door servomotoren, wat een hogere snelheid en energie-efficiëntie biedt voor dun werk.
A: Voor een buiglengte van 2 m met een V-matrijsopening van 8× materiaaldikte is ongeveer 80 ton nodig. Gebruik de formule: kracht (ton) = (lengte × materiaaldikte² × 1,5) / matrijsopening.
A: Ja, maar roestvrij staal heeft vanwege de hogere treksterkte ongeveer 50% meer tonnage nodig dan zacht staal van dezelfde dikte. Zorg ervoor dat het frame en de gereedschappen van de machine geschikt zijn voor de extra kracht.
A: Met goed onderhoud kan een hydraulische kantbank 20 tot 30 jaar betrouwbaar functioneren. Belangrijke factoren: regelmatige olieverversing, vervanging van afdichtingen elke 5-10 jaar en het voorkomen van voortdurende overbelasting.
A: Een achteraanslag positioneert de plaat nauwkeurig vóór elke bocht. CNC-achteraanslagen automatiseren dit, waardoor de insteltijd wordt verkort en herhaalbare flensafmetingen binnen ±0,1 mm worden gegarandeerd.
A: Ja, vooral elektrohydraulische servomodellen met hoge ramaanloopsnelheden (tot 200 mm/s) en automatische gereedschapswisselaars. Ze worden veel gebruikt in de productielijnen van auto's en apparaten.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code


