
Sep 23, 2026
Een hydraulische plaatschaar is niet zomaar een stuk gereedschap; het is de ruggengraat van elke serieuze plaatwerkproductielijn. In tegenstelling tot mechanische of laseralternatieven wofdt er gebruik gemaakt van vloeistof onder druk om consistente kracht te genereren, waardoor vierkante, braamvrije randen worden geproduceerd op materialen tot 25 mm dik zonder door hitte beïnvloede zones. Volgens branchegegevens van de China Forging & Pressing Equipment Association zijn hydraulische scharen verantwoordelijk voor meer dan 60% van de industriële plaatsnijinstallaties in de productie van zwaar materieel, juist omdat ze brute kracht combineren met herhaalbare nauwkeurigheid.
Een hydraulische platenschaar werkt volgens het principe van Pascal: een elektromotor drijft een hydraulische pomp aan, die olie in een cilinder duwt. De zuiger van de cilinder oefent kracht uit op het bovenste mes, dat tegen het vaste onderste mes afdaalt om het materiaal af te schuiven. De hele cyclus (klemmen, snijden, terugtrekken) wordt bestuurd door een kleppenblok en bij moderne modellen vaak door een CNC-controller.
Belangrijkste componenten en hun rollen:
Het begrijpen van deze onderdelen helpt bij het diagnosticeren van veelvoorkomende problemen, zoals kruipende messen of ongelijkmatige sneden; onderwerpen die in dit artikel aan bod komen veelvoorkomende probleemoplossing voor plaatschaarmachines .
De beslissing komt vaak neer op drie factoren: materiaaldikte, productievolume en randkwaliteit. Hieronder vindt u een datagestuurde vergelijking gebaseerd op een onderzoek onder 120 productiewinkels in Noord-Amerika en Europa (Fabricating & Metalworking Magazine, 2025).
Belangrijkste afhaalrestaurants: Hydraulische scharen bieden de laagste kosten per snede voor middelmatige tot dikke platen (≥3 mm), terwijl ze geen warmtevervorming produceren. Laser blinkt uit in complexe contouren en dunne platen, maar de bedrijfskosten schieten omhoog als de dikte groter wordt dan 6 mm. Voor de meeste structurele fabricage- en algemene kniptoepassingen blijft een hydraulische plaatschaar de meest economische en betrouwbare oplossing.
Elke hydraulische plaatschaar valt in een van de twee structurele categorieën: guillotine (bewegende straal) or schommel balk . De keuze heeft invloed op de voetafdruk, de bladruimte en de mogelijkheid om zware platen te hanteren.
Bij een guillotineontwerp beweegt het bovenste mes verticaal in de geleiderails, waardoor een constante hellingshoek wordt gegarandeerd. Hierdoor kunnen extreem dikke platen (tot 40 mm in sommige configuraties) met minder vervorming worden gesneden. Het nadeel: het frame is zwaarder en vereist een diepere fundering. Fabrikanten zoals Nantong Pacific bieden een 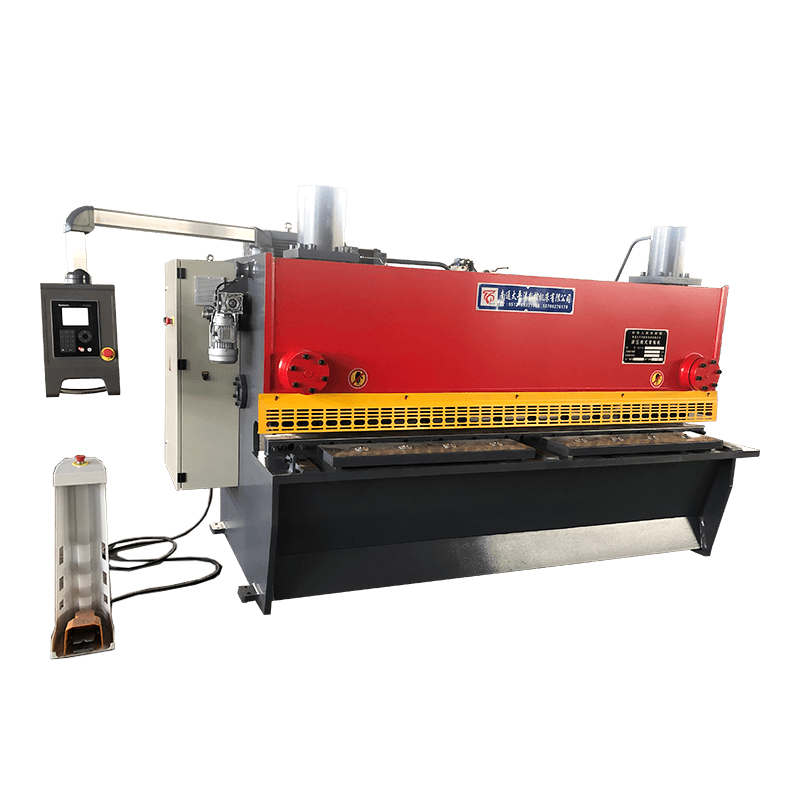 QC11Y/K-serie CNC-hydraulische guillotineschaarmachine Deze guillotineschaar blinkt uit in het snijden van dikke platen met minimale vervorming, waardoor hij ideaal is voor batchproductie met programmeerbare achteraanslag en servogestuurde hold-downs. Bekijk Product → met een programmeerbare achteraanslag en servogestuurde hold-downs, waardoor deze ideaal is voor batchproductie.
De zwenkbalkschaar beweegt het bovenmes in een boog rond een draaipunt. Dit vermindert het framegewicht en verbetert de toegang tot het bladgedeelte. Het is uitstekend geschikt voor dunnere platen (0,5–16 mm) en krappe ruimtes. De 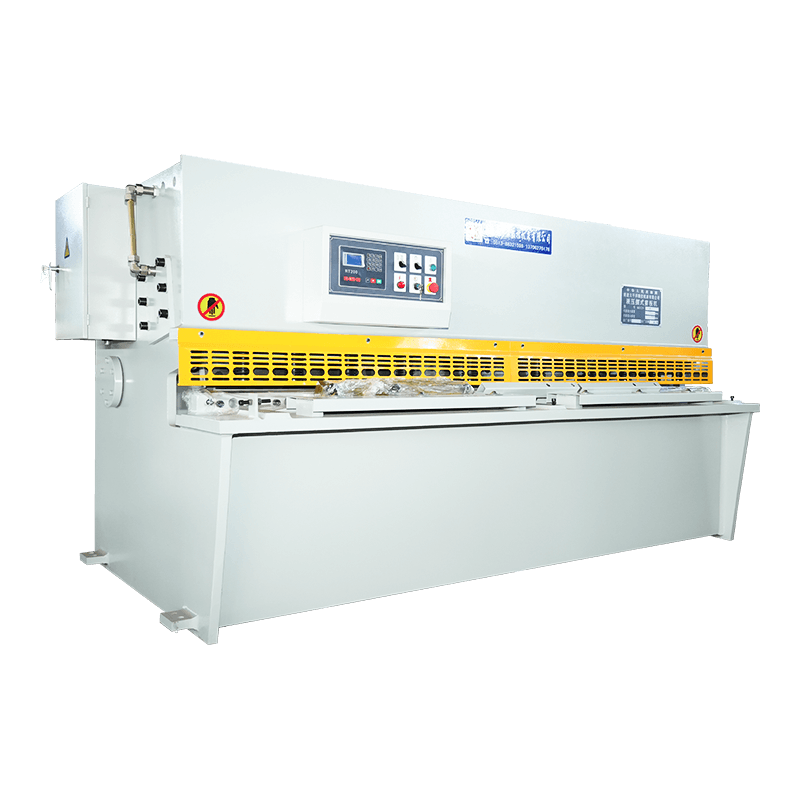 QC12Y/K-serie CNC-hydraulische zwenkstraalschaarmachine Deze zwenkbalkschaar is ontworpen voor dunne platen (0,5–16 mm) en biedt een hoge snijsnelheid, een compact vloeroppervlak en nauwkeurige CNC-besturing voor lichte staalproductie. Bekijk Product → biedt een hoge snijsnelheid en een kleinere voetafdruk, populair in de lichte staalproductie en de auto-industrie.
| Functie | Guillotine (QC11Y/K) | Zwenkbalk (QC12Y/K) |
|---|---|---|
| Maximale snijdikte (typisch) | 40 mm | 16 mm |
| Afstelling van de bladspeling | Hydraulisch, servogestuurd | Handmatig of gemotoriseerd |
| Framegewicht | Zwaar (vereist versterkte vloer) | Lichter (standaard industrievloer) |
| Snijsnelheid | 5–12 slagen/min | 10–20 slagen/min |
| Beste voor | Zware plaat, constructiestaal | Plaatwerk, lichte/middelmatige dikte |
Kiezen tussen deze gaat niet alleen over de machine, het gaat over uw materiaalmix, vloeroppervlak en verwachte doorvoer. Voor een uitgebreid overzicht, lees onze introductie tot plaatschaarmachines .
Door deze factoren af te wegen tegen uw productievolume, komt u tot de juiste specificatie. Veel winkels vinden dat a 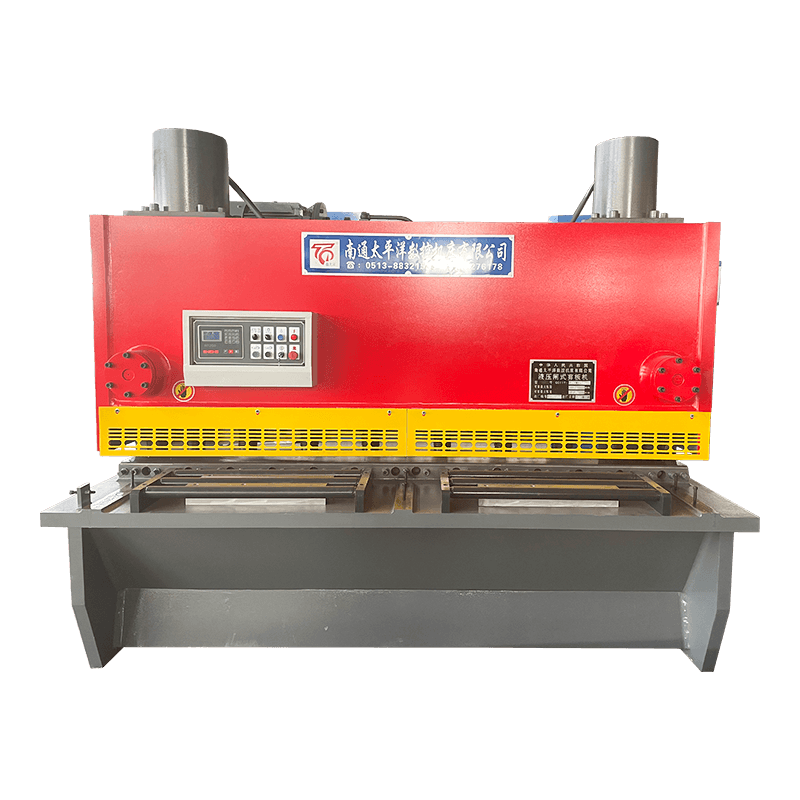 Nantong Pacific - Leverancier van hydraulische guillotine met wereldwijd bereik Kiezen voor een betrouwbare leverancier zorgt voor kwaliteit en service; Nantong Pacific biedt een volledig assortiment knipmachines en ondersteunt klanten over de hele wereld met assistentie vóór de verkoop tot en met after-sales. Bekijk Product → betaalt zich binnen 18 maanden terug dankzij minder uitval en een hogere doorvoer.
Goed onderhoud verdubbelt de levensduur van een hydraulische schaar. Het volgen van het schema van de fabrikant is niet onderhandelbaar, maar hier zijn drie praktijken met grote impact:
Raadpleeg onze handleiding voor meer informatie over reparatieprocedures veelvoorkomende storingen en oplossingen voor scheermachines .
Vraag 1: Waar wordt een hydraulische plaatschaar voor gebruikt?
Een hydraulische plaatschaar snijdt metalen platen in precieze breedtes of lengtes met behulp van een hydraulisch aangedreven mes. Het is de standaardmethode voor het stansen, trimmen en voorbereiden van platen voor buigen, lassen of verder vormen.
Vraag 2: Wat is het verschil tussen een guillotineschaar en een zwenkbalkschaar?
Guillotinescharen verplaatsen het mes verticaal en kunnen dikkere platen snijden (tot 40 mm). Scharen met een zwenkbalk draaien het blad op een scharnier en bieden een hogere snelheid en een lichter frame voor materialen tot ~16 mm.
Vraag 3: Kan een hydraulische plaatschaar roestvrij staal snijden?
Ja. De meeste hydraulische scharen kunnen roestvrij staal 304/316 knippen tot 8–12 mm met de juiste bladspeling en hellingshoek. Sommige modellen vereisen een lage drukinstelling om verharding te voorkomen.
Vraag 4: Hoe kies ik de juiste snijlengte?
Meet uw langste standaardplaat plus 15% marge. Veel voorkomende maten zijn 2500 mm, 3200 mm en 4000 mm. Het te klein maken van een schaar beperkt de capaciteit van uw werk, terwijl het te groot maken de kosten en het vloeroppervlak verhoogt.
Vraag 5: Welk onderhoud heeft een hydraulische schaar dagelijks nodig?
Controleer het oliepeil, ontlucht het hydraulische circuit, inspecteer de messen op scheuren en smeer de geleiderails. Test ook de neerdrukklemmen en de noodstopknop.
Vraag 6: Is een CNC-achteraanslag de investering waard?
Ja voor batchproductie. Een CNC-achteraanslag verbetert de herhaalbaarheid van ±0,5 mm tot ±0,1 mm en verkort de insteltijd met 70%. In een high-mix winkel betaalt het zichzelf binnen 6 maanden terug.
V7: Waarom laat mijn schaar een braam achter op de snijrand?
Bramen duiden op botte messen, onjuiste speling (te grote opening) of versleten houders. Pas de speling aan op basis van de materiaaldikte (doorgaans 5–8% van de dikte) en slijp de messen indien nodig opnieuw.
Vraag 8: Kan een hydraulische plaatschaar in een geautomatiseerde lijn worden geïntegreerd?
Ja. Moderne CNC-hydraulische scharen ondersteunen netwerkcommunicatie (EtherCAT, Profinet) en kunnen worden gekoppeld aan coilfeeders, stapelaars en buigrobots voor volledig geautomatiseerde stanslijnen.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Xichang Industrial Park, Chengdong Town, Haicity, Nantong City, Provincie Jiangsu, China
E -mail
Telefoon
+86-13906278466
producten
QR -code


